2026-10-22
Kapag ang isang exporter ng pagkain ay nagplano ng kanyang pangalawang linya ng paggawa ng lata, hindi ito nagsimula sa pinakamabilis na panipi. Nagsimula ito sa isang ulat sa pagtanggi: ang pangunahing mamimili ay nagbalik ng isang batch dahil sa mga paglihis ng profile sa dulo ng curl. Tinukoy muna ng koponan ng engineering ang kinakailangan sa pagpapaubaya at pagkatapos lamang ay inihambing ang mga configuration ng makina. Ang pagkakasunud-sunod na iyon ay naghihiwalay sa isang linya na nagpapasa sa mga pag-audit ng customer mula sa isa na patuloy na gumagawa ng muling paggawa.
Ipinapaliwanag ng gabay na ito kung ano ang nilalaman ng linya ng makina sa paggawa ng lata, kung paano inihahambing ang mga pangunahing configuration, at kung aling mga salik sa pagpili ang may pinakamalaking epekto sa cost per can at pangmatagalang pagiging maaasahan.
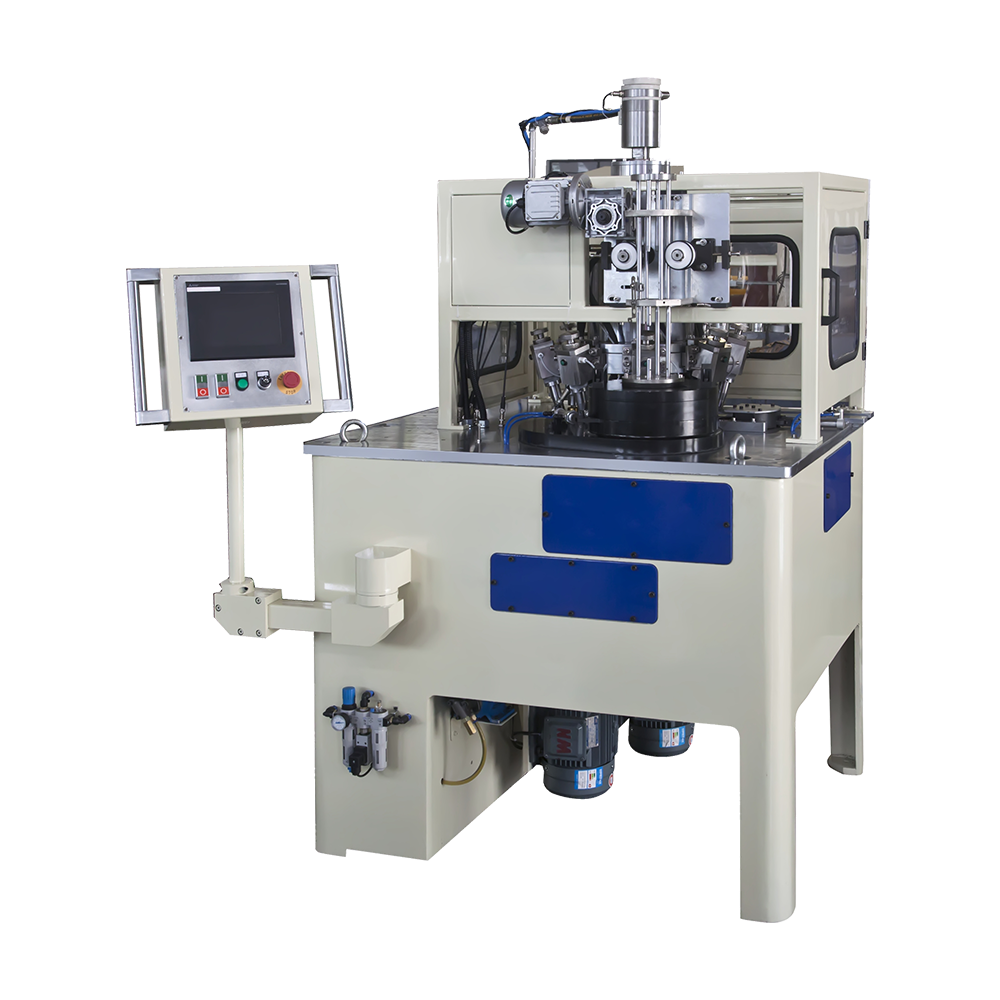
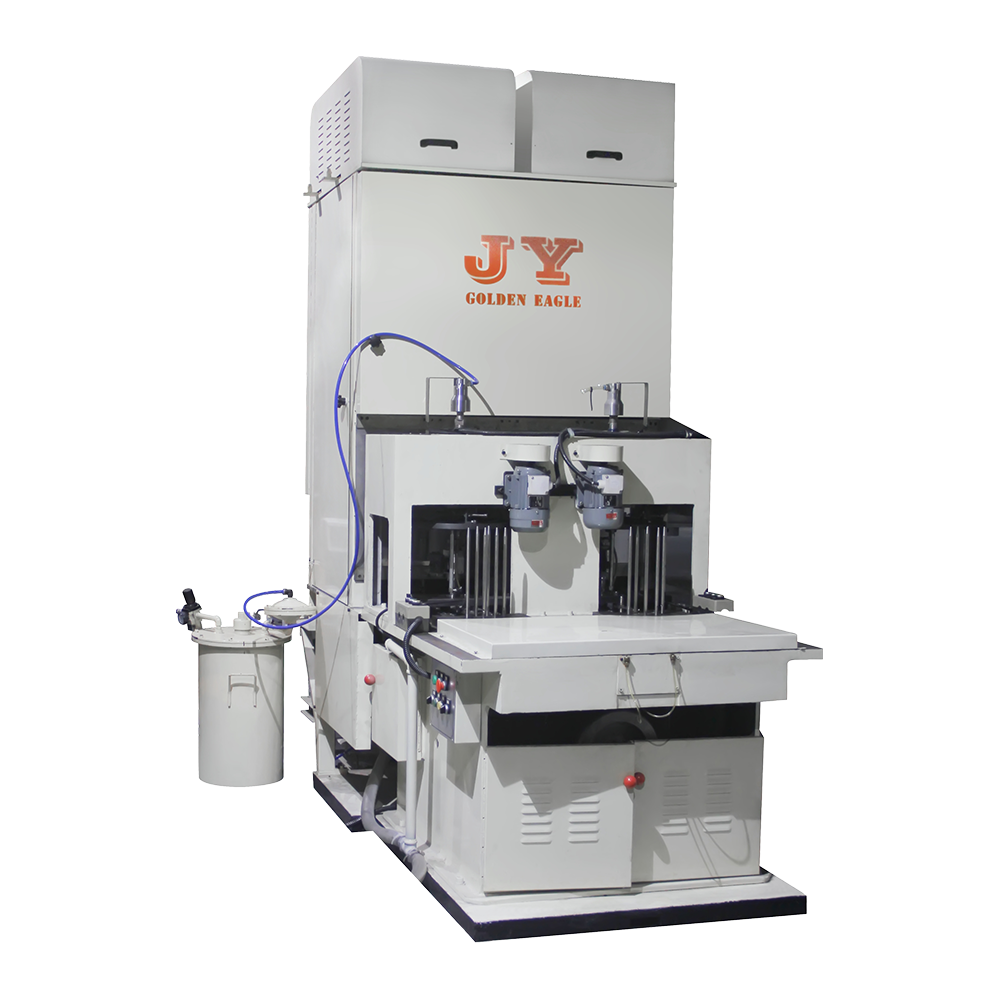
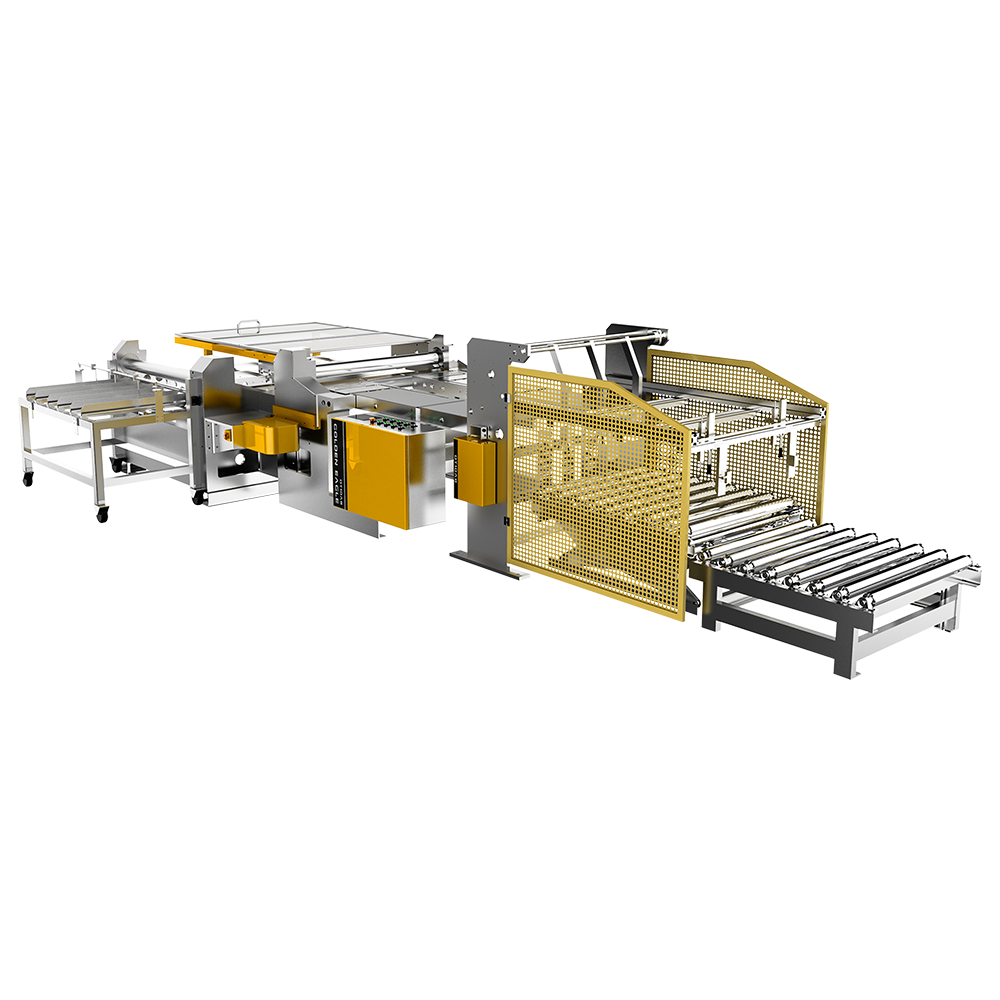
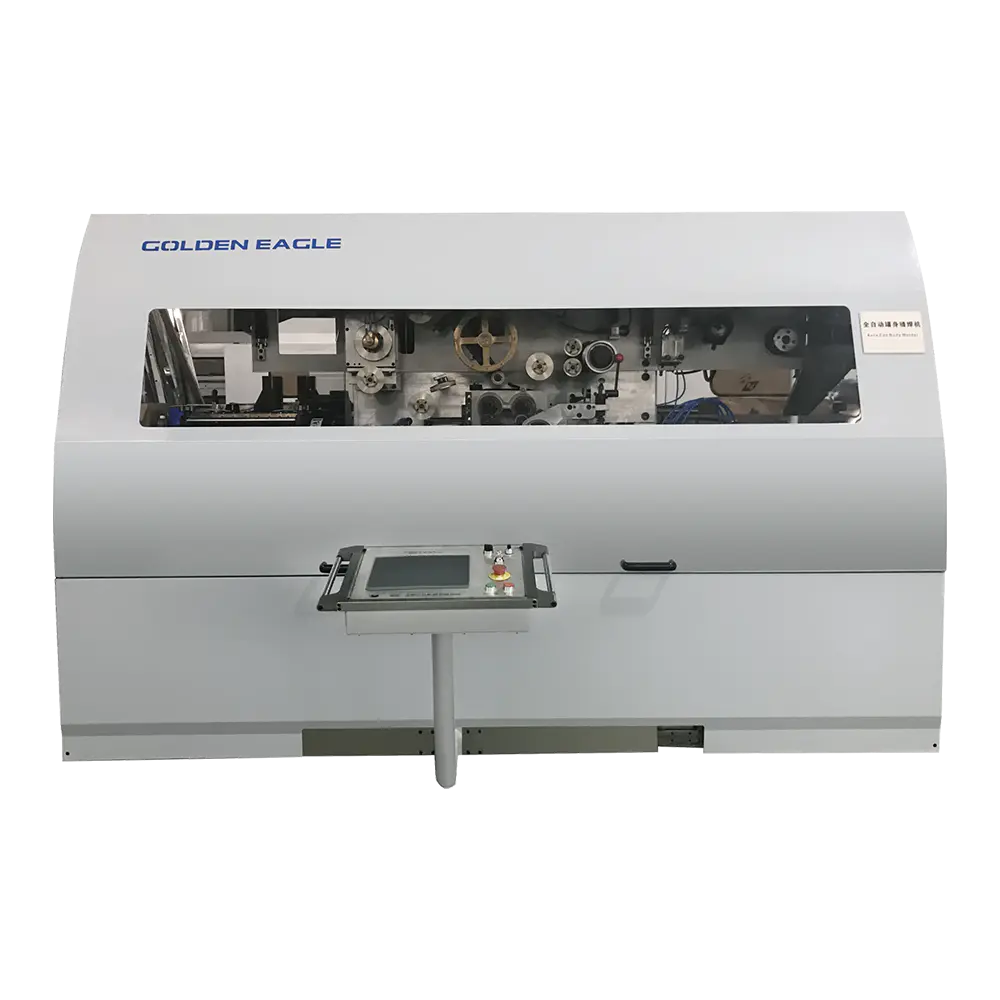
A paggawa ng makina ay hindi isang solong yunit sa karamihan ng mga planta ng metal packaging. Ang three-piece can line ay isang sequence ng mga istasyon na nagsisimula sa coiled o sheet metal at nagtatapos sa isang leak-tested, seamed can ready for filling. Ang pangunahing daloy ay ang mga sumusunod:
Ang bawat istasyon ay may sariling mga parameter ng kalidad. Tinutukoy ng welder ang lakas ng tahi at pagkakapare-pareho ng magkakapatong; kinokontrol ng flanger ang lapad ng flange at kondisyon ng curl; ang seamer ay dapat magkaroon ng isang tiyak na seaming clearance sa buong circumference. Ang isang pagbabago sa anumang upstream na istasyon ay nagpapalaganap sa ibaba ng agos, kaya naman ang mga pinagsama-samang makina ay na-rate bilang isang kumpletong sistema sa halip na sa pamamagitan ng indibidwal na bilis ng istasyon.
Ang mga supplier na may mahabang kasaysayan ng produksyon, tulad ng Zhejiang Jinying Food Machinery, na nakagawa ng higit sa 10,000 can at can-end machine mula noong 1978, ay karaniwang nagbibigay ng buong sequence bilang mga tugmang istasyon. Inaalis nito ang panganib sa engineering ng pagkonekta ng kagamitan mula sa iba't ibang gumagawa na may hindi tugmang taas ng paglipat, timing, at mga signal ng kontrol.
Karaniwang naghahambing ang mga mamimili ng ilang configuration. Ang talahanayan sa ibaba ay nagbubuod sa mga pangunahing uri at kung saan magkasya ang bawat isa.
| Configuration | Karaniwang Aplikasyon | Pangunahing Kalamangan |
|---|---|---|
| Pagsasama-sama ng isang istasyon | Milk powder lata, maikling produksyon ay tumatakbo | Compact footprint at mas mabilis na pagbabago ng format |
| Doble-station combiner | Mga lata ng gatas na may mas mataas na pangangailangan sa output | Dalawang bumubuo ng mga istasyon na balanse ng isang sistema ng paglipat |
| Tatlong istasyon na combiner | Mga lata ng pagkain at inumin, katamtaman hanggang mataas na output | Mas mataas na throughput na may matatag na paglipat ng katawan |
| Apat na istasyon na combiner | Mga lata ng pagkain at inumin, mga linyang may mataas na volume | Pinakamataas na pinagsamang output mula sa isang makina |
| Standalone can body welder | Mga halaman na gumagawa ng ilang lata sa isang linya | Mabilis na pagbabago ng weld tooling para sa iba't ibang dimensyon |
Ang produksyon ng pagtatapos ng cover ay pare-parehong mahalaga. Ang isang hiwalay na linya ng takip sa dulo ay bumubuo sa takip, inilalapat ang sealing compound, at tinutuyo ito. Kung gumawa ka ng madaling bukas na mga dulo, kailangan mo rin ng isang conversion press at isang post-repair coating at drying machine. Ang mga mamimili na nakakalimutan ang kapasidad ng takip sa dulo sa panahon ng pagpaplano ay kadalasang nalaman na ang linya ng katawan ng lata ay lumalampas sa linya ng takip, na lumilikha ng isang bottleneck na magastos upang ayusin sa ibang pagkakataon.
Ang na-rate na output ay ang pinakanakikitang numero sa isang quotation, ngunit hindi ito ang pinakamahalaga. Gamitin sa halip ang sumusunod na pamantayan, at humingi ng nakasulat na halaga para sa bawat isa sa kanila.
Tukuyin ang mga katanggap-tanggap na limitasyon para sa lapad ng flange, overlap ng katawan, seaming clearance, at dulo ng curl bago ihambing ang mga makina. Kung ang iyong mga customer ay nagsasagawa ng double-seam tear-down inspection, ang makina ay dapat magkaroon ng mahigpit na pagpapaubaya sa buong produksyon ng mga shift, hindi lamang sa panahon ng pagsubok sa pagtanggap.
Para sa mga halaman na nagpapatakbo ng maraming diyametro o taas ng lata bawat linggo, ang oras ng pagbabago ay maaaring mas mahalaga kaysa sa pinakamataas na bilis. Itanong kung gaano katagal bago lumipat ng die set, seaming roll, at transfer rails, at kung ang changeover system ay kasama sa saklaw ng supply.
Ang iba't ibang can body ay gumagamit ng iba't ibang kapal ng plato, init ng ulo, at mga uri ng patong. Kumpirmahin na ang na-rate na hanay ng makina ay sumasaklaw sa iyong kasalukuyang detalye ng metal at sa susunod na maaaring kailanganin mo.
Ang mga namatay, seaming roll, at weld roll ay napuputol. Maaaring burahin ng mas mababang presyo na makina na may panandaliang tooling ang bentahe nito sa presyo sa loob ng dalawang taon. Humingi ng buhay ng tool sa bilang ng mga stroke o lata, at para sa gastos at oras ng tingga ng bawat kapalit na bahagi.
Ipinapalagay ng rate na bilis ang tuluy-tuloy na supply ng materyal at agarang pag-alis ng mga natapos na lata. Kung hindi iyon maihatid ng iyong upstream o downstream na kagamitan, mas mababa ang aktwal na throughput. Maaaring kalkulahin ng mga supplier ang epektibong kapasidad mula sa iyong shift pattern, paraan ng pagpapakain, at pag-aayos ng pag-iimpake.
Upang maunawaan kung paano nakakaapekto ang mga pagpipilian sa configuration sa potensyal na output, ihambing ang relatibong index ng kapasidad sa ibaba. Ang mga numero ay na-normalize sa double-station combiner bilang 100, kaya nagpapakita sila ng mga proporsyon sa halip na ganap na mga detalye ng makina.
Chart 1. Relative capacity index ayon sa configuration ng machine, na-normalize sa double-station = 100.
Ang pagpili ng isang mas malaking configuration ay matipid lamang kapag maaari mong panatilihin ang linya na puno ng materyal at panatilihin itong may staff para sa mga karagdagang shift. Kung unti-unting tumataas ang demand sa merkado, ang isang three-station combiner na may ekstrang kapasidad sa paglipat ay maaaring mas matalino kaysa sa modelong apat na istasyon na walang ginagawa sa 60% na paggamit sa unang taon.
Ang cost per can ay ang panghuling sukatan ng desisyon. Kabilang dito ang ilang bahagi:
Ang isang makina na may 4% na average na scrap sa halip na 1.5% ay nagkakahalaga ng higit sa isang dekada kaysa sa unang pagkakaiba ng presyo sa pagitan ng mga supplier. Ang balanse sa linya ay isang hiwalay na panganib. Kung ang na-rate na bilis ng body welder ay mas mataas kaysa sa bilis ng flanging station, ang labis na kapasidad ay hindi magagamit maliban kung magdagdag ka ng mga buffer. Tanungin ang supplier para sa speed rating ng bawat functional station at tingnan kung ang makina ay may pinagsamang buffering o electronic synchronization sa pagitan ng mga istasyon.
Mahalaga dito ang mahabang karanasan sa serbisyo sa maraming uri ng produkto. Ang isang supplier na naghatid ng libu-libong makina para sa pagkain, inumin, gatas na pulbos, aerosol, at mga linya ng kemikal ay maaaring magpayo sa pagbabalanse ng mga trade-off nang mas mahusay kaysa sa isang nag-aalok lamang ng isang uri ng makina.
Bago pumirma sa isang kasunduan sa pagbili, i-verify ang mga sumusunod na punto sa supplier:
Ang mga supplier na may mahabang kasaysayan ng pagmamanupaktura, tulad ng Zhejiang Jinying Food Machinery, na gumagawa ng mga can making machine mula noong 1978 at gumagamit ng higit sa 350 sinanay na tauhan, ay kadalasang nagpapanatili ng mas malawak na imbentaryo ng mga bahagi ng pagsusuot para sa luma at bagong mga modelo. Iyon ay isang praktikal na kalamangan kapag ang isang hindi inaasahang seaming roll failure ay huminto sa iyong linya.
Ang mga pag-export sa Europe, Asia, Africa, at North at South America ay isa pang senyales: ang mga makina na tumatakbo sa iba't ibang klima, mga supplier ng metal, at mga kultura ng pagpapanatili ay nagpapahiwatig ng katatagan ng disenyo. Gayunpaman, ang bawat halaman ay naiiba. Ipadala ang iyong aktwal na mga drawing ng lata, detalye ng metal, at target na bilis sa supplier bago humiling ng isang quotation, at hilingin sa kanila na magkomento sa anumang panganib sa pagiging tugma.
Mga Kaugnay na Produkto
Itinatag noong 1978, ang kumpanya ay isa sa pinakamalaking makinarya na kilalang makinarya sa bahay at sa ibang bansa.
Mga kategorya ng produkto
Makipag -ugnay sa Impormasyon
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646