2026-09-17
Hiniling sa amin kamakailan ng isang producer ng de-latang pagkain na mag-quote ng isang linya para sa 330 ml na lata ng inumin. Ang una nilang tanong ay hindi tungkol sa presyo. Ito ay tungkol sa bilis: mga lata kada minuto, pagiging maaasahan ng double-shift, at ang rate ng scrap sa badyet para sa. Iyan ang mga tamang tanong para magsimula.
Ang konklusyon muna: pumili ng makina sa paggawa ng lata ayon sa laki at materyal ng lata, output bawat shift, at kalidad ng tahi at coating na kailangan ng iyong filling line. Ang antas ng automation, tooling, at suporta pagkatapos ng benta ay kasunod ng tatlong iyon. Sinasaklaw ng artikulong ito ang mga uri ng makina, ang proseso ng pagbuo at pagwelding, mga cost driver, at mga gawi sa pagpapanatili na nagpapanatili sa isang linya ng lata na kumikita.
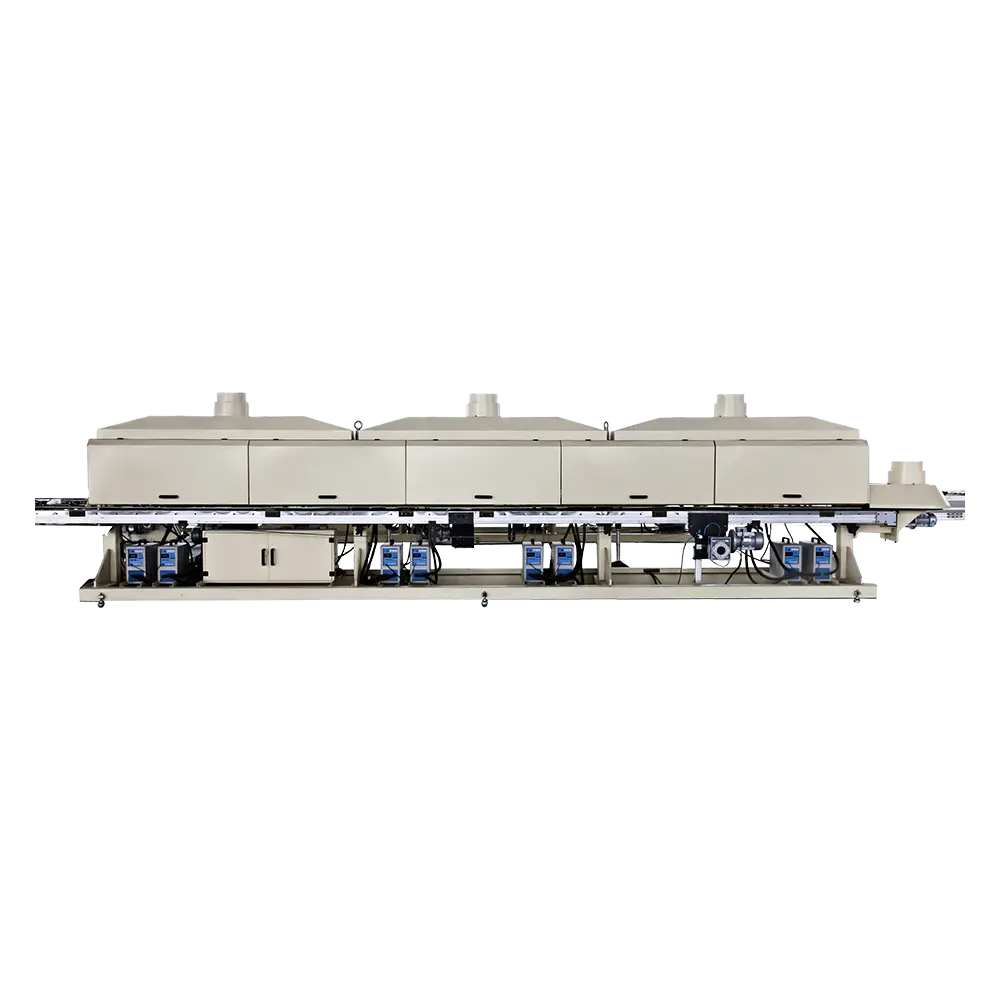
Ginagawa ng makinang gumagawa ng lata ang pinahiran na steel sheet, kadalasang tinplate, sa mga tapos na lalagyang metal. Karamihan sa mga halaman ng pagkain at inumin ay gumagamit ng tatlong pirasong linya: pinuputol ng makina ang isang patag na blangko, ibaluktot ito sa isang silindro, hinangin ang gilid ng gilid, naglalagay ng proteksiyon na guhit sa ibabaw ng hinang, pagkatapos ay i-flanges ang katawan upang ang isang seaming station ay maaaring gumulong sa ilalim na dulo at sa takip. Ang dalawang pirasong linya, na kumukuha ng tasa mula sa isang disc, ay angkop sa ilang inumin at aerosol na format, ngunit ang tatlong pirasong produksyon ay nangingibabaw pa rin sa de-latang pagkain, gatas na pulbos, at mga produktong kemikal dahil mas madaling umangkop ito sa mga maiikling pagtakbo at madalas na pagbabago ng laki.
Ang isang kumpletong linya ay sumasaklaw sa apat na yugto:
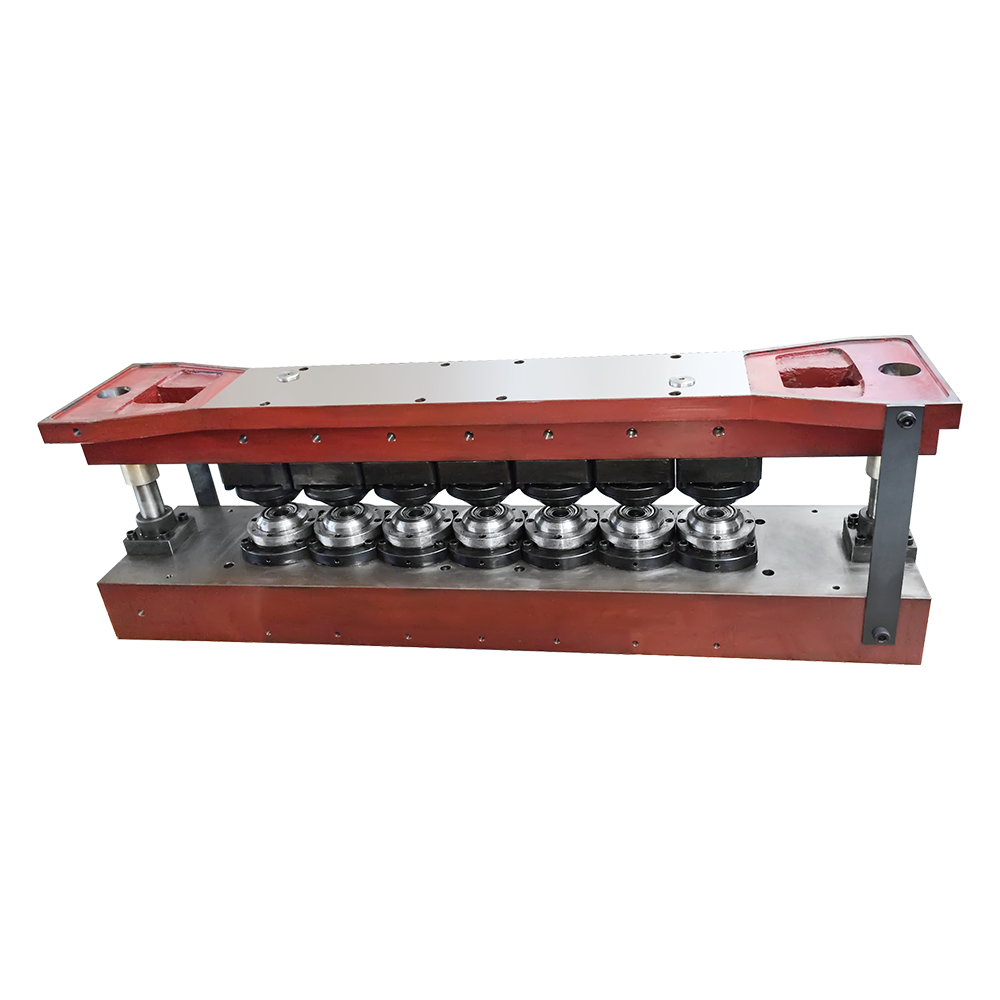
Pinagsasama ng mga tagagawa ang ilang mga operasyon sa isang press, kaya naman pinangalanan ang mga makina ayon sa bilang ng istasyon. Ang isang single-station, two-station, three-station, o four-station combiner ay nagsasagawa ng maraming operasyon sa isang cycle, at ang bilang ng istasyon ay direktang nakakaapekto sa output kada minuto at floor space.
Ang mga makina ng paggawa ng lata ay pinagsama ayon sa lalagyan na ginagawa nila at sa kung gaano karaming mga istasyon ng pagbubuo ang naglalaman ng isang pindutin. Piliin muna ang pamilya ng makina; i-verify ang bilis at tool sa loob ng segundo ng pamilyang iyon.
Ang mga ito ay gumagawa ng mga bilog na lata ng tinplate para sa prutas, gulay, pagkaing-dagat, karne, at malambot na inumin. Ang tatlong-istasyon na combiner ay nakatiklop, nag-flanges, at bumubuo ng katawan sa isang pagkakasunod-sunod; ang isang apat na istasyon na combiner ay nagdaragdag ng necking, na nagpapababa sa tuktok na diameter upang magamit ang isang mas maliit, mas murang takip. Ang Necking ay nakakatipid ng materyal sa takip ngunit nagdaragdag ng pagiging kumplikado ng tool, kaya ang pagpili sa pagitan ng tatlo at apat na istasyon ay isang desisyon sa cost-versus-flexibility.
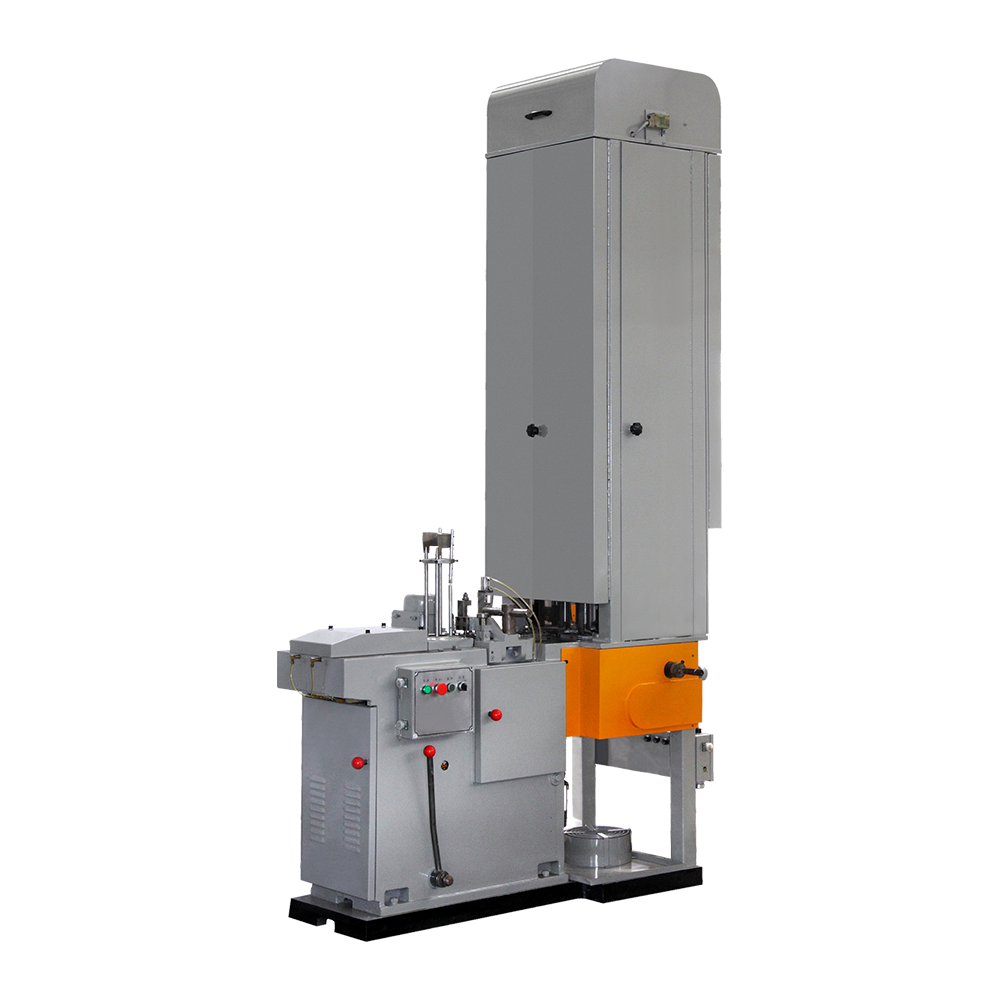
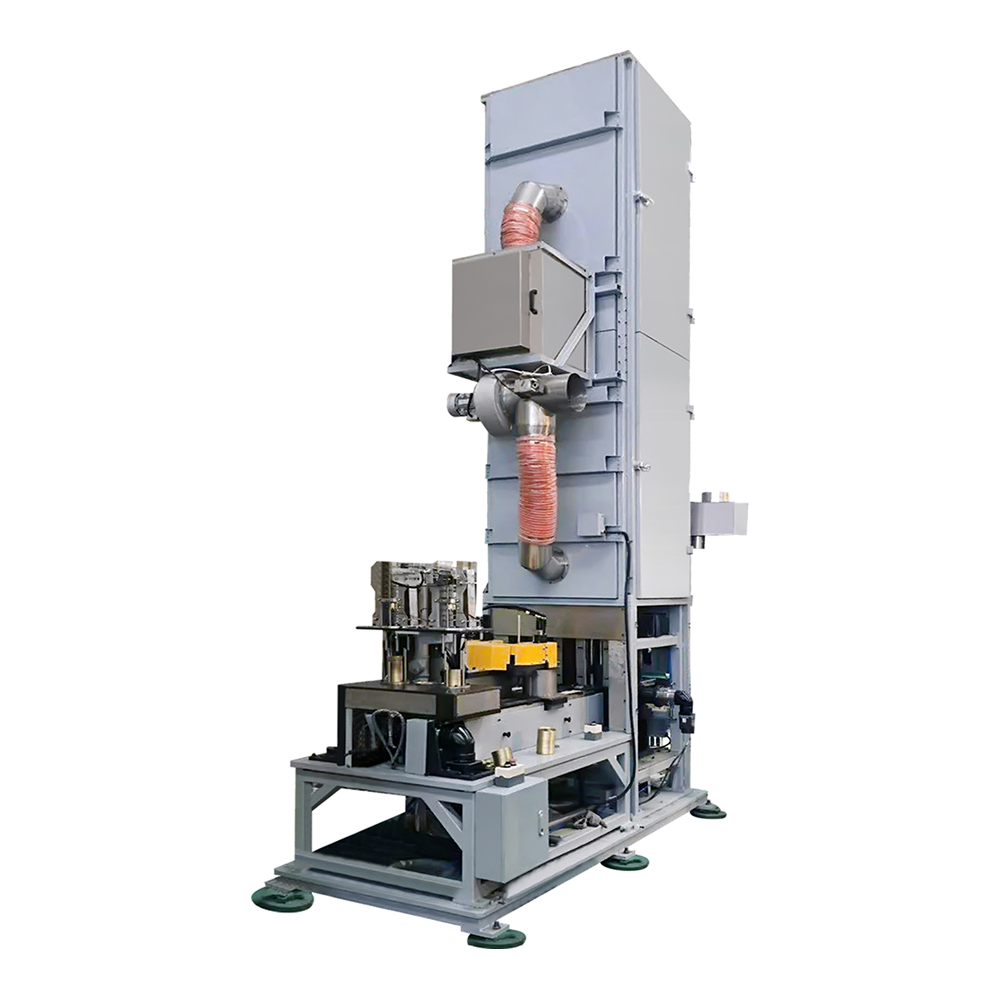
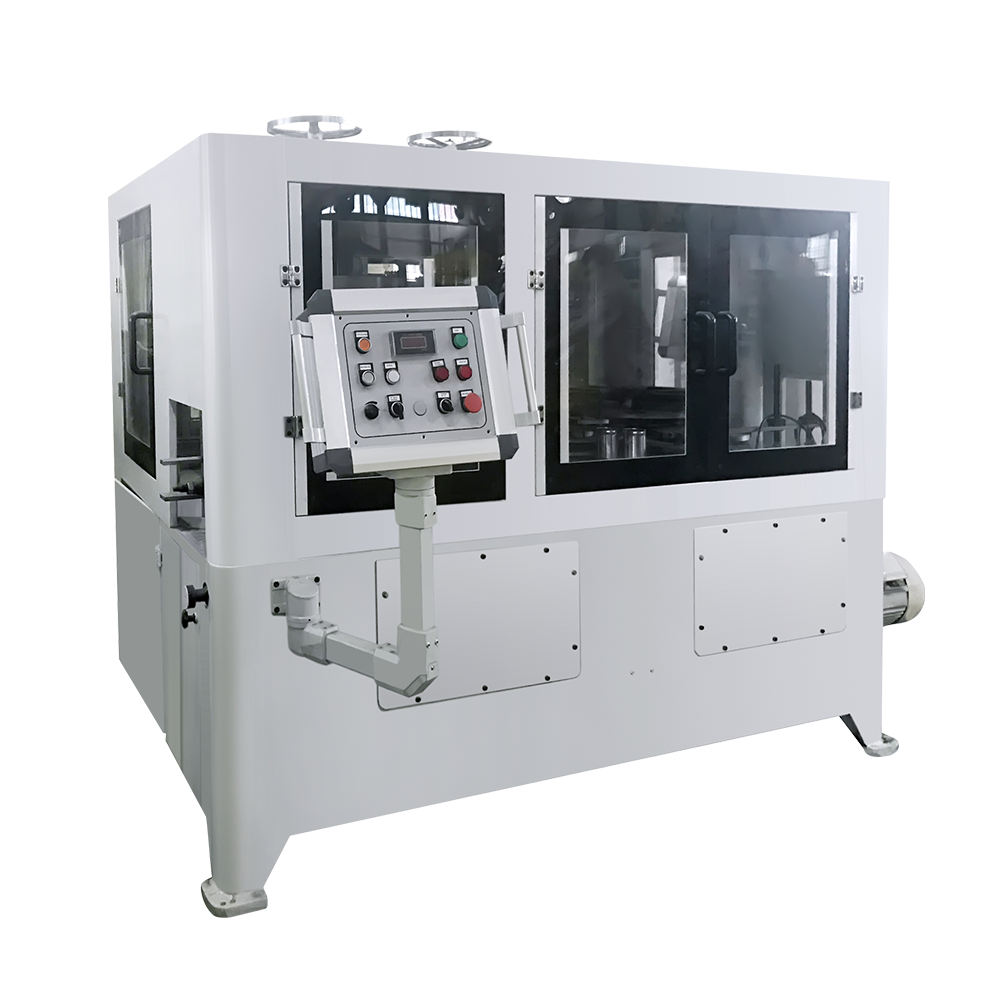 Makina sa Paggawa ng High-Performance Necking Flanging Beading Can Ang awtomatikong 8-head combiner na ito ay humahawak ng necking, flanging, at beading para sa mga lata ng pagkain na may sukat na D52-99 mm, perpekto kapag ang mga makitid na hanay ng laki ay ginagawang bihira ang mga pagbabago at ang integridad ng tahi ay kritikal. Tingnan ang Produkto →
Ang mga lata ng pulbos ng gatas ay mga lalagyan na may malalaking diyametro na kadalasang nitroheno upang mapanatili ang pagiging bago. Ang mga tahi ay dapat magkaroon ng gas, at ang mga sukat ng katawan ay dapat manatiling matatag sa mahabang pagtakbo. Ang mga combiners ng single-station at double-station ang nangingibabaw sa segment na ito dahil makitid ang mga hanay ng laki ng lata at bihira ang mga changeover.
Ang mga lata ng aerosol ay gumagana sa ilalim ng panloob na presyon, kaya kritikal ang pagkakapare-pareho ng kapal ng pader at kalidad ng weld. Karaniwang pinagsasama ng isang linya ng aerosol ang isang body welder na may suntok na bumubuo sa cone o dome top. Ang pagbuo ng puwersa para sa kono ay mas mataas kaysa para sa isang patag na dulo, at ang pagsabog na pagsubok ay nagiging bahagi ng normal na kontrol sa produksyon.
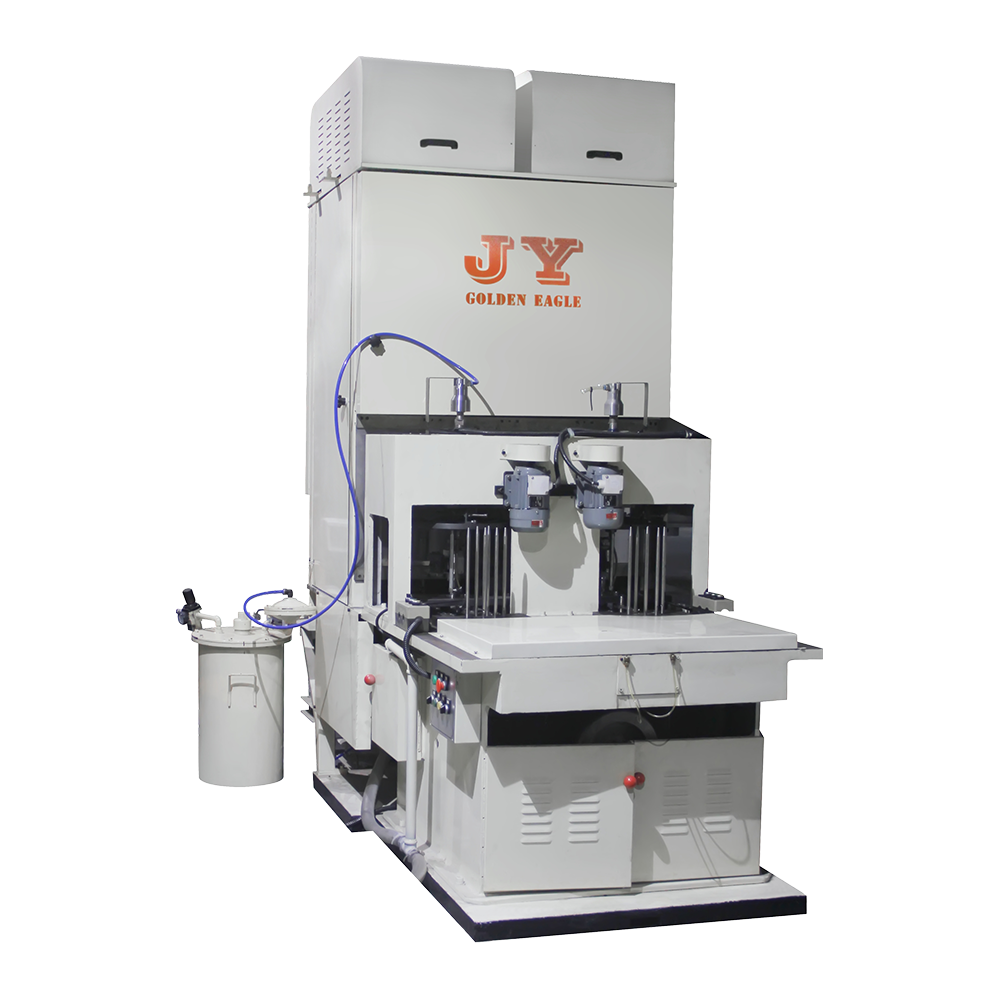
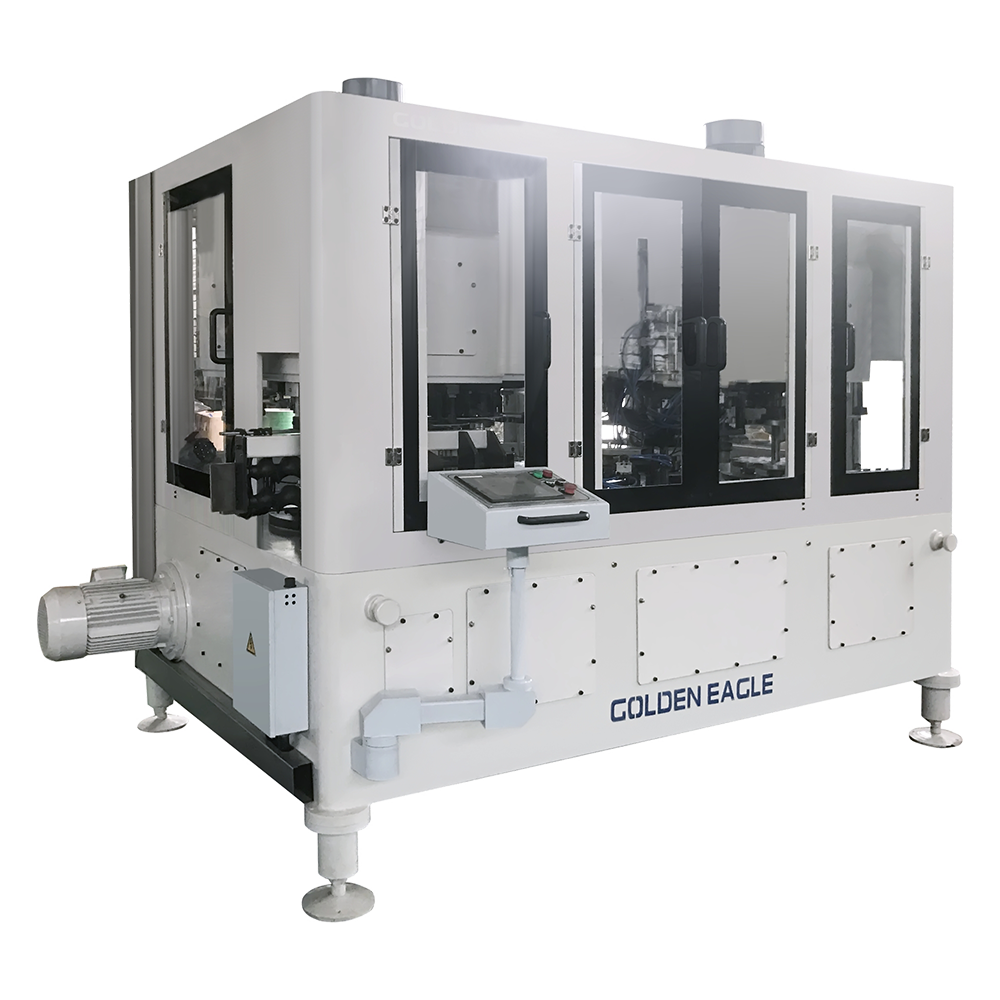 High-Speed Aerosol Can Production Line na may Forming Punch Pinagsasama ng awtomatikong linyang ito ang necking, flanging, beading, at seaming para sa mga aerosol can na may taas na hanggang 320 mm, na nagtatampok ng CNC-controlled na suntok para sa high-force cone forming. Tingnan ang Produkto →
Ang mga kemikal na lata ay naglalaman ng mga pintura, pampadulas, pampanipis, at agrochemical, kadalasan sa mas makapal na tinplate. Kailangan nila ng mas mabigat na kapasidad sa pagbuo at mga setting ng weld na itugma sa mas makapal na sheet, dahil ang mga kemikal na nilalaman ay mas kinakaing unti-unti kaysa sa karamihan ng mga produktong pagkain.
Ang mga dulo at takip ay ang pinaka-hinihingi na mga produkto na gawin. Ang isang end cover line ay nagta-stamp ng mga shell, at ang isang EOE conversion press ay bumubuo sa scoreline, nagpapa-rivet sa tab, at nag-embosses ng singsing. Mabilis na lumalabas ang maliit na die wear bilang mahinang pagganap sa pagbubukas. Ang mga producer na gumagawa ng sarili nilang mga lids ay umiiwas sa isang karaniwang bottleneck ng supply, dahil ang mga lead time para sa mga lids ay kadalasang mas mahaba kaysa sa mga can body.
| Pamilya ng makina | Maaaring gumawa ng mga format | Karaniwang disenyo | Mga karaniwang end user |
|---|---|---|---|
| Mga pinagsamang pagkain at inumin | Pabilog na tatlong pirasong lata | Tatlo o apat na istasyon na combiner | Canneries, mga tagapuno ng inumin |
| Mga kumbinasyon ng gatas na pulbos | Malaking bilog na latang masikip sa gas | Single- o double-station combiner | Dairy at infant-formula packers |
| Mga linya ng aerosol | Mga de-presyur na aerosol na lata | Body welder plus cone at dome press | Personal na pangangalaga, sambahayan, teknikal na aerosol |
| Mga linya ng lata ng kemikal | Mabibigat na sukat na mga lata | Reinforced press at high-current welder | Mga pintura, pampadulas, agrochemical |
| End cover at mga linya ng EOE | Mga shell at madaling bukas na dulo | End press plus conversion press | Maaari halaman, mga producer ng pagkain na nagpapatakbo ng sariling mga takip |
Ang tatlong pirasong linya ay sumusunod sa isang nakapirming pagkakasunod-sunod. Ang pag-unawa dito ay ginagawang mas madaling ihambing ang mga quote at mas madaling magplano ang pagpapanatili. Nalalapat ang pagkakasunud-sunod sa karamihan ng mga linya ng pagkain, inumin, gatas na pulbos, at kemikal na lata.
Sa mga combiner machine, ang ilan sa mga hakbang na ito ay nangyayari sa loob ng isang press, kaya ang isang combiner line ay gumagamit ng mas kaunting espasyo at nangangailangan ng mas kaunting mga operator kaysa sa hiwalay na single-purpose machine. Ang trade-off ay mas kumplikadong tooling: isang fault sa isang istasyon ang huminto sa buong combiner.
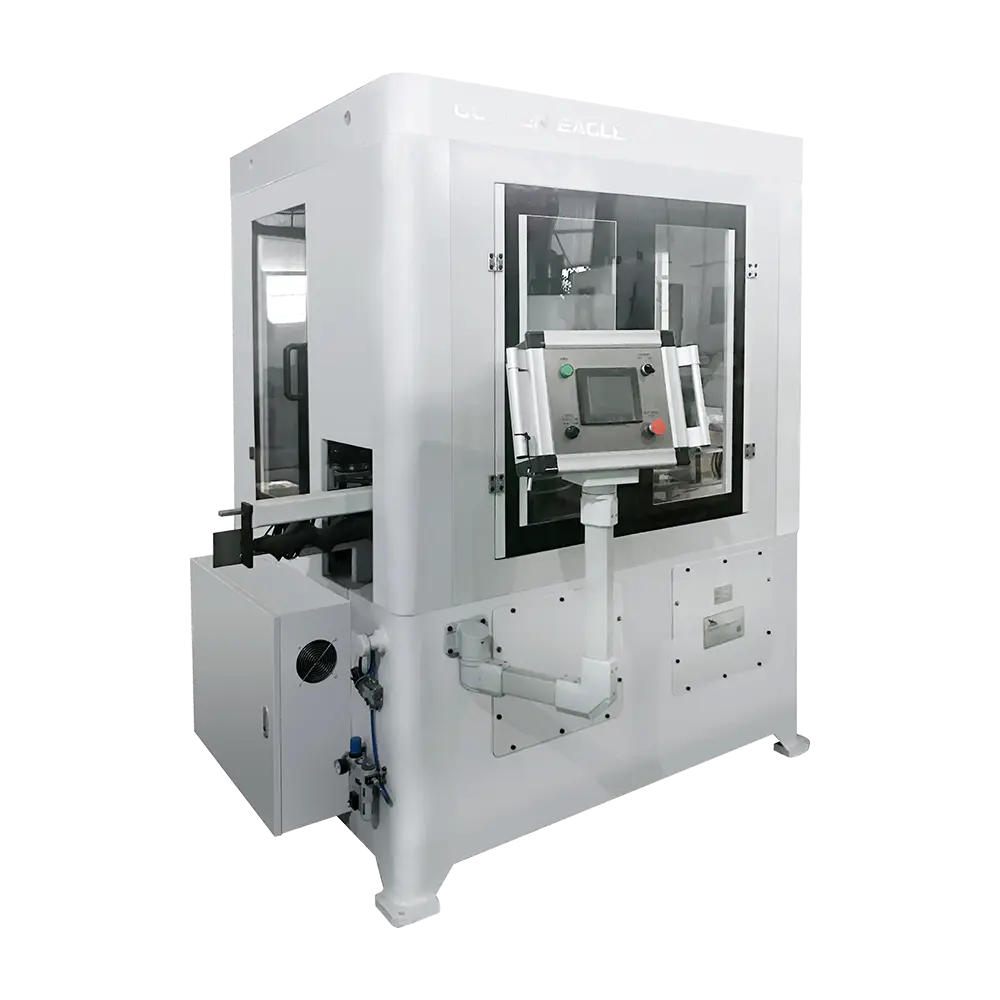
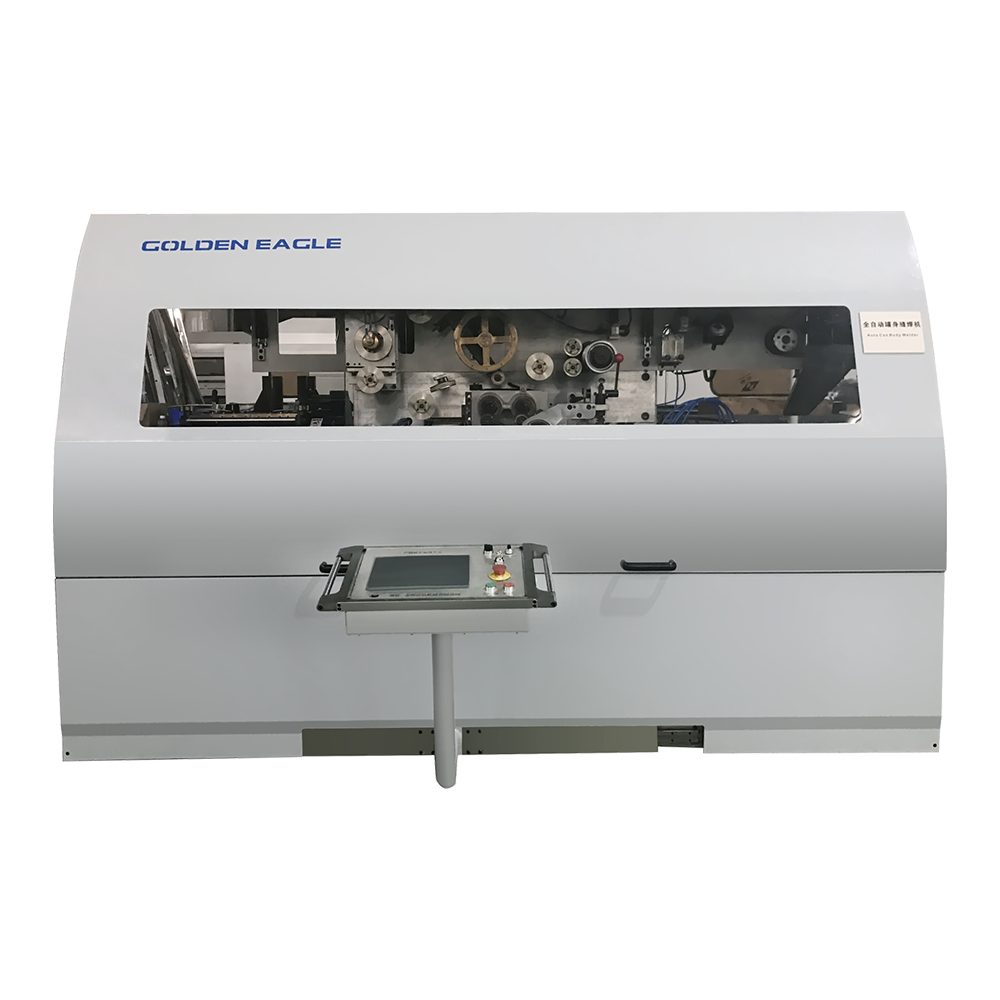 500cpm GT10C-500 Automatic can body welder Machine Awtomatikong Can Welder Tin Can Welding Machine Mataas ang Bilis Tingnan ang Produkto →
Kapag napili na ang pamilya ng machine, suriin ang limang filter. Mas mahalaga ang mga ito kaysa sa reputasyon ng brand at maaaring ma-verify bago ka pumirma ng isang order.
Para sa step-by-step na pagpili, sundin ang aming gabay kung paano pumili ng tamang makina sa paggawa ng lata bago humingi ng quotes.
Ang presyo ng makina ay bahagi lamang ng pamumuhunan. Kasama sa kumpletong setup ang combiner o hiwalay na mga pagpindot, ang body welder, side-stripe coating at drying, ang end cover line o EOE line, change tooling para sa bawat can size, installation, training, at isang paunang stock ng wear parts. Ihambing ang buong saklaw ng linya, hindi ang presyo ng makina ng headline.
Apat na salik ang higit na nagpapakilos sa gastos:
Ang kapaki-pakinabang na paghahambing ay gastos sa bawat milyong lata na ginawa, hindi gastos sa bawat makina. Ang isang bahagyang mas mahal na linya na may mas mababang scrap at mas maikling pagbabago ay karaniwang nagbabayad sa loob ng dalawang taon.
Ang makinang gumagawa ng lata ay isang mekanikal na pagpindot na may welding current at coating chemistry sa itaas. Karamihan sa mga hindi planadong paghinto ay nagmumula sa iisang lugar: mga pagod na seaming roll, maruruming slitter blades, maling pagkakaayos ng welding electrodes, at nawawalang lubrication. Pinipigilan ng isang simpleng iskedyul ang karamihan sa kanila.
Itala ang mga bilang ng scrap bawat shift; ang pagtaas ng scrap rate ay karaniwang ang unang senyales ng pagkasira ng kasangkapan. Ang aming mga tala sa pagpapanatili para sa paggawa ng lata ilarawan ang mga pagsusuring ito nang mas detalyado.
Simulan ang proyekto gamit ang isang pahinang detalye: mga sukat ng lata, kapal ng sheet at coating, mga target na lata bawat shift, format ng takip, at ang listahan ng mga binalak na pagbabago sa laki. Itugma ito sa mga pamilya ng makina sa itaas, pagkatapos ay i-verify ang output, scrap rate, at suporta sa tooling sa supplier bago pumirma. Ang isang linyang pinili sa ganitong paraan ay magkakaroon ng bilis ng nameplate, mapanatili ang kalidad ng tahi, at maghahatid ng predictable cost per can sa loob ng maraming taon.
Mga Kaugnay na Produkto
Itinatag noong 1978, ang kumpanya ay isa sa pinakamalaking makinarya na kilalang makinarya sa bahay at sa ibang bansa.
Mga kategorya ng produkto
Makipag -ugnay sa Impormasyon
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646