2026-10-08
Ang 0.02 mm na pagkakaiba sa seaming roller pressure ay maaaring gawing 3 porsiyento ang leak rate ng 500 cpm na tin can line. Iyan ang katotohanan sa likod ng pariralang lata na gumagawa ng makina: ito ay hindi isang yunit kundi isang kadena ng pagbuo, hinang, patong, leeg, at seaming na mga istasyon na dapat magkasundo. Ang praktikal na konklusyon ay simple. Bago ihambing ang presyo, ihambing ang na-rate na hanay ng diameter ng lata ng makina, window ng kapal ng tinplate, kontrol sa kalidad ng tahi, at paraan ng pagbabago sa iyong aktwal na halo ng produkto.
Ipinapaliwanag ng artikulong ito kung ano ang ginagawa ng bawat yugto, kung aling configuration ng machine ang tumutugma sa target na output, at kung saan madalas na nalulugi ang mga mamimili pagkatapos ng pag-install.
Ang isang lata na gumagawa ng makina ay sumasaklaw sa isang sequence ng mga operasyon na nagsisimula sa isang flat tinplate coil at nagtatapos sa isang selyadong, nasubok na lata. Ang bawat yugto ay nagdaragdag ng pagpapaubaya na dapat makuha ng susunod na yugto. Kung ang diameter ng katawan ay naaanod ng 0.05 mm, maaari pa ring isara ng seaming station ang seam, ngunit ang overlap ay nagiging hindi pantay at ang panganib ng pagtagas ay tumaas.
Ang rate ng bilis ng makina ay kapaki-pakinabang lamang kung ang upstream at downstream na kagamitan ay maaaring tumugma dito. Ang isang 300 cpm welder na nagpapakain ng 150 cpm seamer ay lilikha ng problema sa buffer, hindi isang pakinabang sa produksyon.
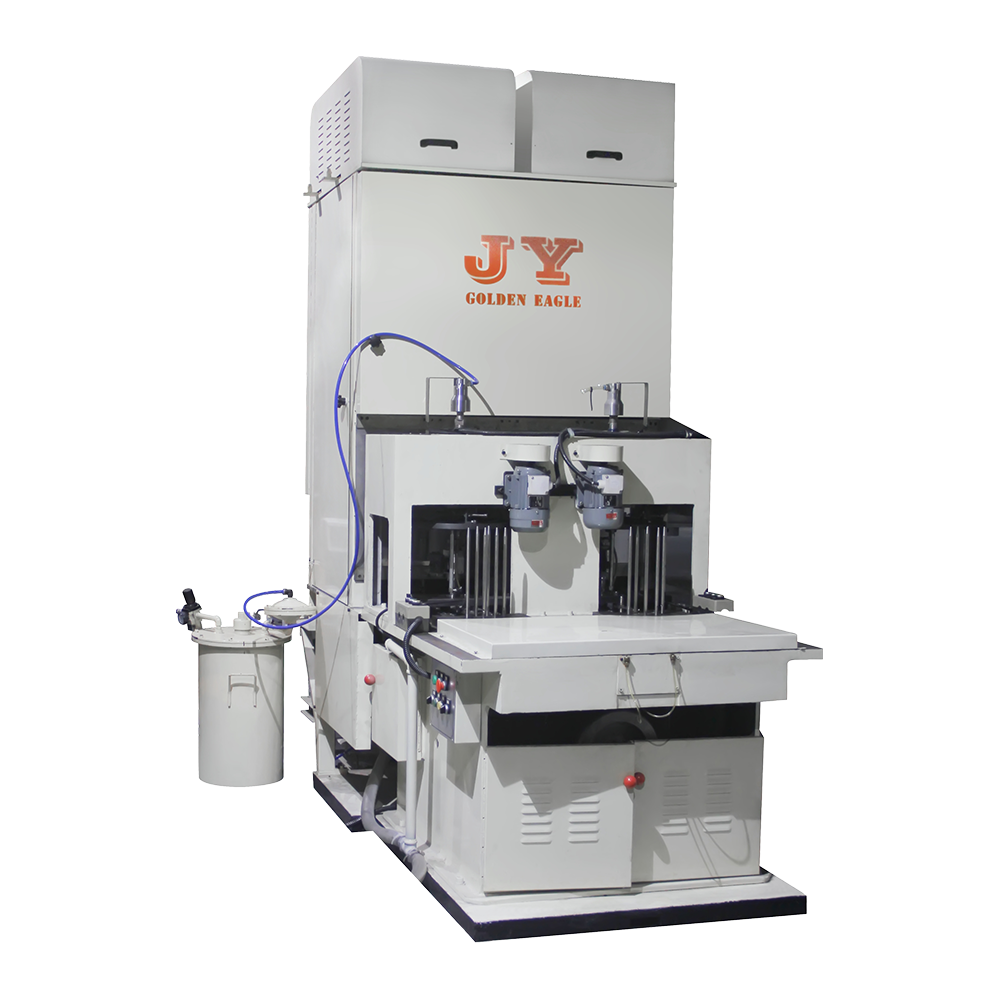
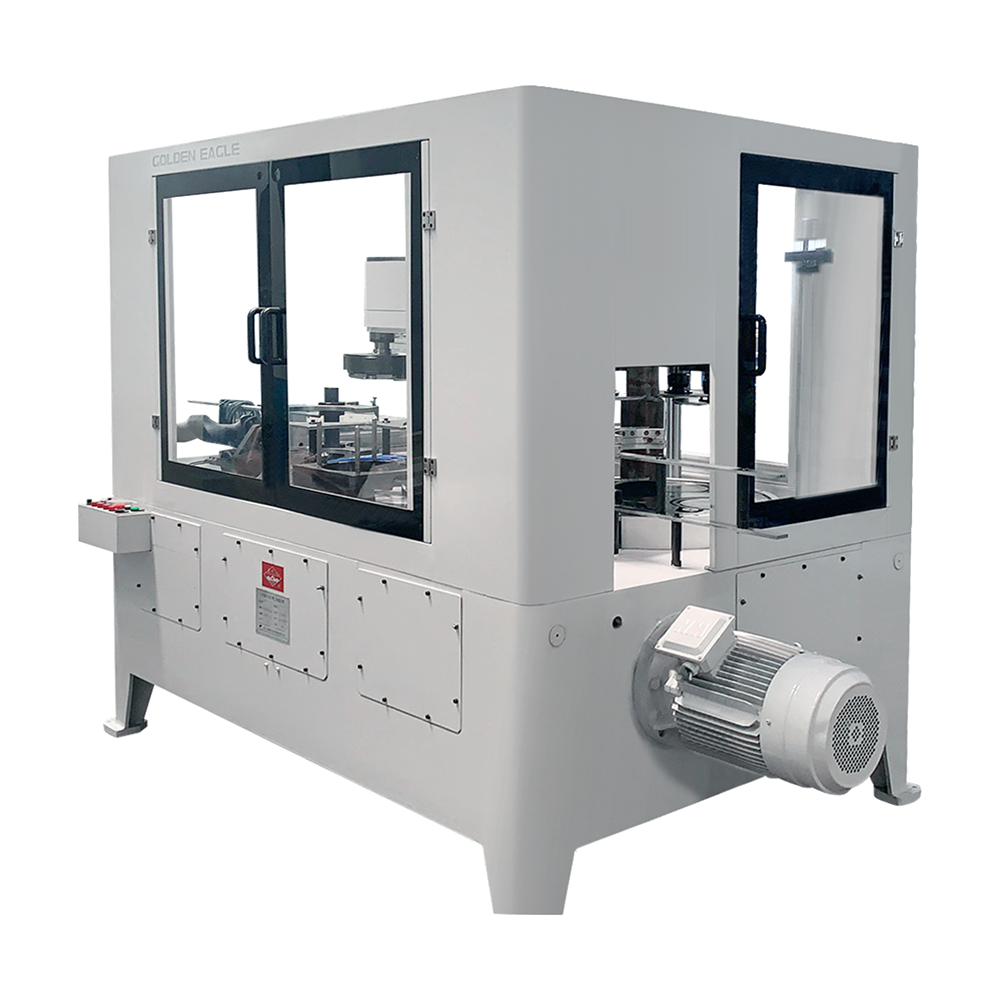
Ang mga single-station machine ay nagsasagawa ng isang operasyon sa isang pagkakataon, kadalasan para sa mababang volume o hindi regular na laki ng lata. Pinagsasama ng mga three-station combiners ang necking, flanging, at seaming sa isang frame, na nagpapababa ng espasyo sa sahig at pinsala sa paghawak. Ang mga four-station combiners ay nagdaragdag ng beading o pangalawang flanging step at karaniwan ito sa mga lata ng inumin at pagkain sa mas mataas na bilis.
Para sa linya ng lata ng pagkain o inumin, kadalasang ang three-station combiner ang praktikal na panimulang punto. Hinahawakan nito ang mga diameter ng lata mula sa humigit-kumulang 52 mm hanggang 200 mm at may bilis mula 120 hanggang 300 cpm, depende sa drive at tooling.
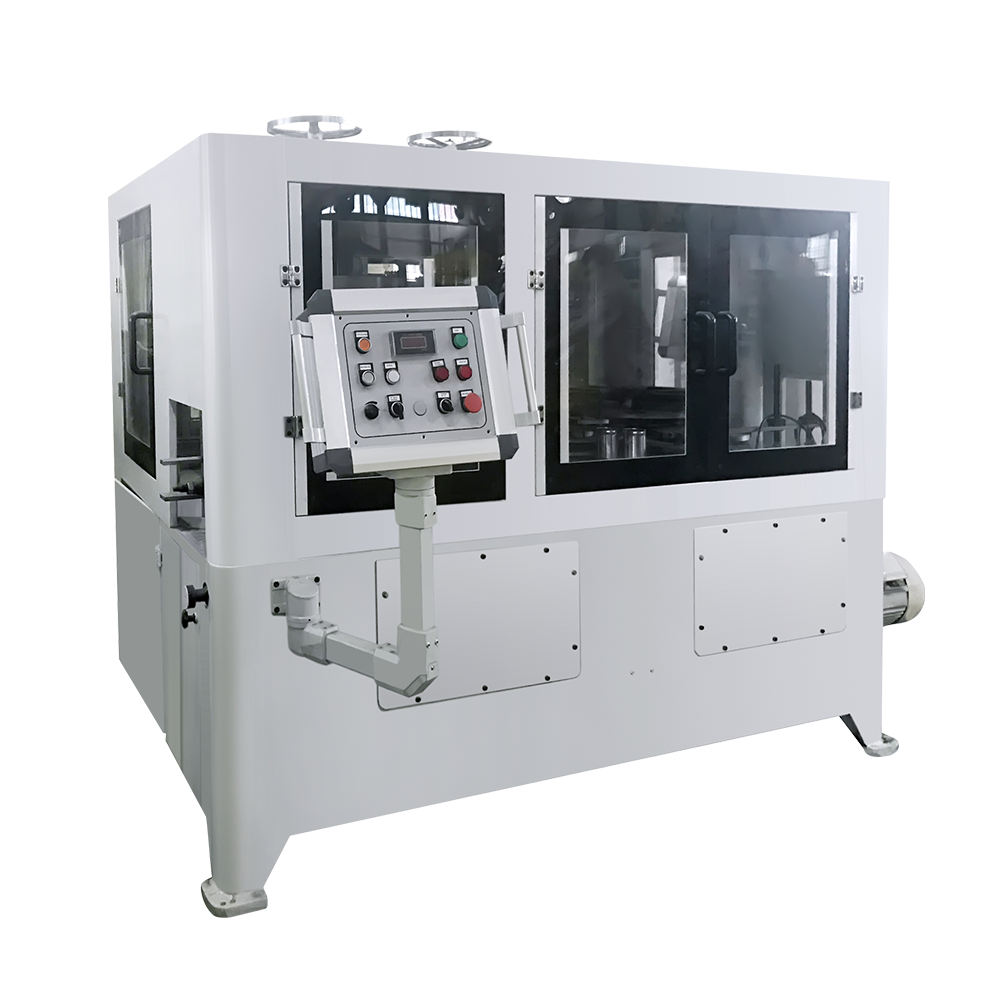 Automatic Necking Flanging Beading Combination Can Making Machine Ang pagkain at inumin ay maaaring maglinya ng mga kagamitan para sa awtomatikong pag-necking, pag-flang, at pag-beading, na may maraming mga pagsasaayos ng ulo at bilis para sa iba't ibang laki ng lata. Tingnan ang Produkto →
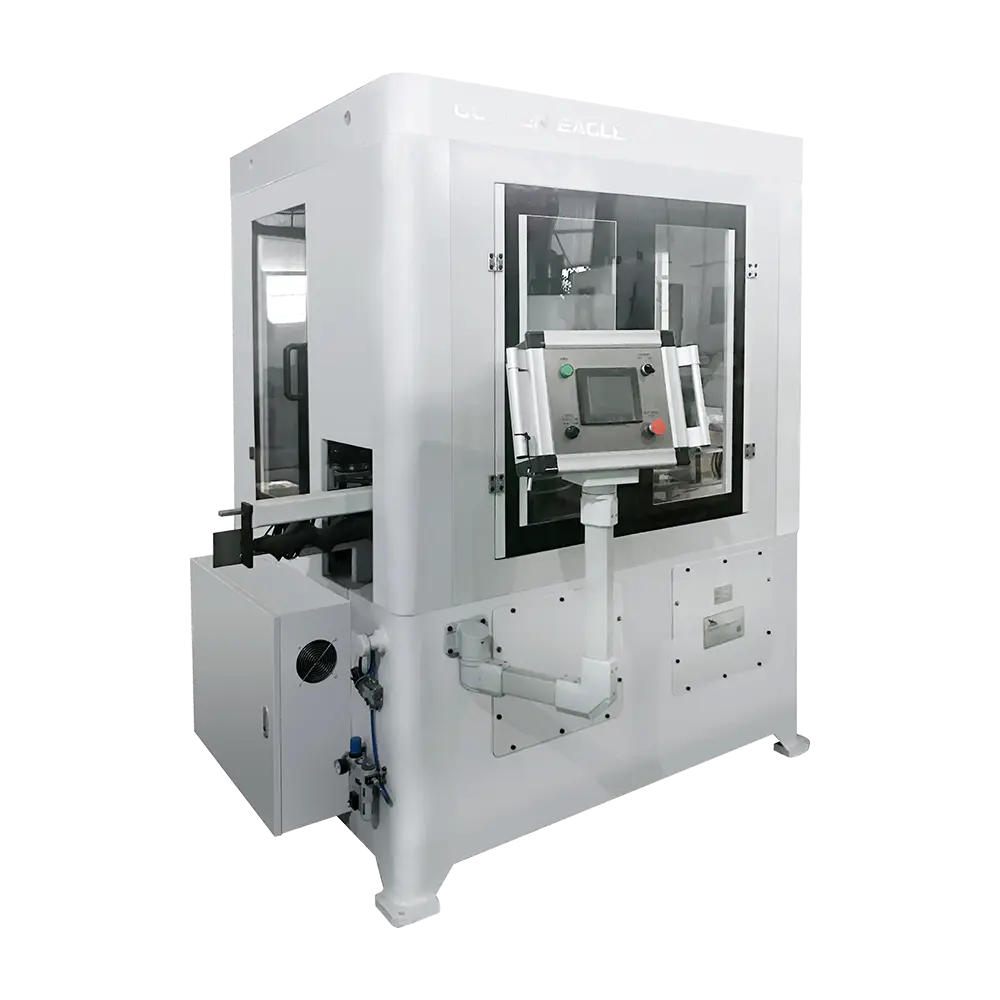
Kapag ang pinaghalong produkto ay may kasamang matataas na lata o nangangailangan ng beading bago seaming, idaragdag ng four-station combiner ang karagdagang forming station nang walang pangalawang makina. Mas madaling panatilihing pare-pareho ang pinagtahian kapag ang haba ng katawan ay madalas na nagbabago.
 Four-Station Necking Flanging Beading Seaming Can Making Machine Nagdaragdag ng isang forming station para sa mas matataas na lata o beading bago tahiin, na tumutulong na mapanatili ang pagkakasanib ng tahi habang nagbabago ang haba ng katawan. Tingnan ang Produkto →
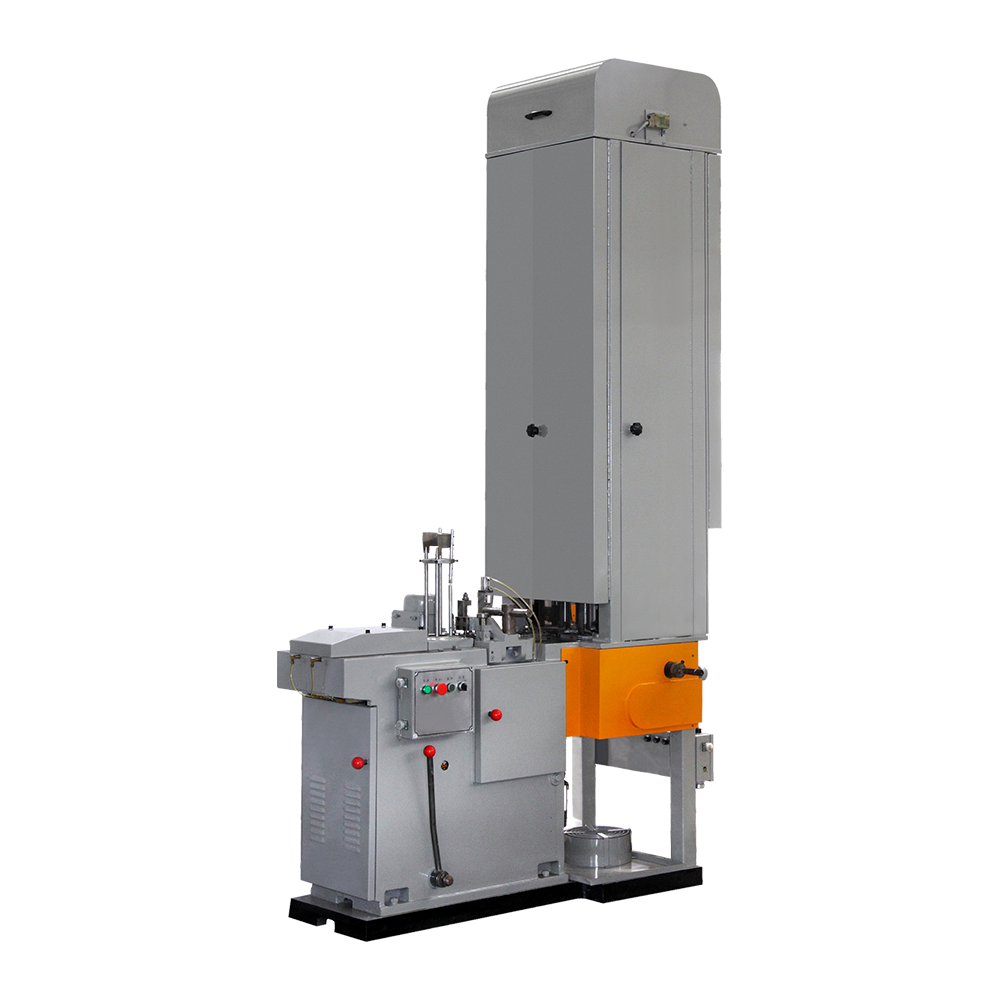
Ang welding ay ang iba pang kritikal na yunit. Ang 500 cpm automatic can body welder ay gumagamit ng copper wire electrodes at isang kontroladong overlap para makagawa ng side seam na makakaligtas sa coating, necking, at seaming nang walang crack.
 GT10C-500 Automatic Can Body Welder para sa mga Tin Can High-speed automatic seam welder para sa tin can body, na may 500 cpm na output at copper wire electrodes para sa pare-parehong side seams. Tingnan ang Produkto →
Inihahambing ng talahanayan sa ibaba ang tatlong karaniwang configuration. Ang mga numero ay nagpapahiwatig at dapat na kumpirmahin laban sa aktwal na data ng pagsubok ng tagagawa para sa laki ng iyong lata at detalye ng tinplate.
| Parameter | Semi-awtomatikong linya | Awtomatikong combiner | High-speed na linya |
|---|---|---|---|
| Kapal ng tinplate | 0.20-0.38 mm | 0.15-0.35 mm | 0.14-0.30 mm |
| Pwede diameter | 52-180 mm | 52-200 mm | 52-300 mm |
| Na-rate na bilis | 30-60 cpm | 120-300 cpm | 300-600 cpm |
| Oras ng pagbabago | 2-4 na oras | 45-90 minuto | 60-120 minuto |
| Target ng seam tolerance | /- 0.05 mm | /- 0.03 mm | /- 0.02 mm |
| Mga operator bawat shift | 4-6 | 2-3 | 1-2 |
Ang isang makitid na tinplate window ay hindi isang depekto. Ang mga high-speed na linya ay madalas na nagpapatakbo ng mas manipis na plato dahil ang mga istasyon ng pagbuo at hinang ay idinisenyo upang kontrolin ang pag-inat at pag-input ng init nang mas tumpak. Ang panganib ay ang pagbili ng isang high-speed na linya para sa isang halo ng produkto na nangangailangan ng madalas na pagbabago ng laki, pagkatapos ay mawawalan ng oras sa changeover at retooling.
Ang capital cost ay isang linya lamang sa payback equation. Ang paggawa, changeover downtime, spare die life, at scrap rate ay kadalasang nagpapasya kung ibabalik ng isang linya ang puhunan nito sa loob ng dalawa o limang taon. Ang tsart sa ibaba ay nagpapakita ng kamag-anak na gastos at mga profile ng paggawa para sa tatlong configuration.
| Configuration | Karaniwang output | Kamag-anak na gastos sa kapital | Kamag-anak na gastos sa paggawa |
|---|---|---|---|
| Semi-awtomatiko | 30-60 cpm | ||
| Awtomatikong combiner | 120-300 cpm | ||
| High-speed na linya | 300-600 cpm |
Maaaring mas mura ang halaga ng semi-awtomatikong linya, ngunit kailangan nito ng apat hanggang anim na operator bawat shift at maaaring tumagal ng kalahating araw ang pagpapalit. Para sa planta na nagpapatakbo ng tatlo o higit pang laki ng lata bawat linggo, ang gastos sa paggawa at downtime ay maaaring lumampas sa pagkakaiba sa presyo sa loob ng 18 buwan. Ang isang high-speed na linya ay nagbabayad lamang kapag ang order book ay sumusuporta sa mahabang pagtakbo at ang tinplate supply ay pare-pareho.
Karamihan sa mga problema pagkatapos ng pag-install ay hindi sanhi ng sirang makina. Nagmula ang mga ito sa hindi tugmang tooling, hindi malinaw na pamantayan sa pagtanggap, at nawawalang mga ekstrang bahagi. Bago pumirma, suriin ang mga puntong ito:
Para sa mas malalim na checklist sa pagtutugma ng mga feature ng makina sa iyong halo ng produkto, tingnan ang gabay na ito sa pagpili ng tamang makina sa paggawa ng lata .
Ang makinang paggawa ng lata ay isang tumpak na tool, at ang oras ng pag-andar nito ay nakasalalay sa isang simpleng ritmo ng pagpapanatili. Ang pang-araw-araw na pagsusuri ay dapat sumaklaw sa seaming roller pressure, welding electrode wear, at lubrication point. Dapat kasama sa lingguhang pagsusuri ang side seam coating nozzle, ang necking die surface, at ang tensyon ng drive belt.
Ang pagpapanatili ng ekstrang hanay ng mga seaming roller, welding electrode assembly, at mga kritikal na sensor sa site ay maaaring mabawasan ang dalawang araw na pagsasara sa dalawang oras na pagbabago.
Ang engineering sa likod ng isang maaasahang linya ay nagmumula sa mga taon ng pagtatayo at pagseserbisyo sa parehong mga pamilya ng makina. Ang Zhejiang Jingying Food Machinery, na nakabase sa Zhoushan, China, ay gumawa ng can making machine at molds mula noong 1978. Ang kumpanya ay nag-uulat ng higit sa 350 empleyado, higit sa 10,000 can at end making machine na ginawa, at ISO 9001 at ISO 14001 certification. Ang mga prinsipyo ng disenyo nito ay tumutukoy sa KRUPP, SOUDRONIC, at ALFONS-HAAR, na may mga pagsasaayos batay sa sarili nitong karanasan sa produksyon.
Ang hanay ng produkto ng Jingying ay sumasaklaw sa mga linya ng lata ng pagkain at inumin, mga makina ng lata ng gatas, mga kagamitan sa aerosol can, mga makina ng kemikal na lata, mga linya ng takip sa dulo, mga sistemang madaling bukas, mga welder, at mga hulma ng conversion press. Nag-e-export ang kumpanya sa Europe, Asia, Africa, North America, South America, at Oceania. Maaari mong suriin ang buong hanay ng kagamitan nito sa Ang lugar ng pagmamanupaktura ng Jingying bago humingi ng quotation.
Ang isang lata na gumagawa ng pagbili ng makina ay isang desisyon sa kapasidad, hindi isang pagbili ng katalogo. Magsimula sa mga laki ng lata na iyong tatakbo sa susunod na taon, ang kapal ng tinplate na mapagkakatiwalaan mong pagkukunan, at ang pagbabago ng oras na matitiis ng iyong order book. Pagkatapos ay itugma ang na-rate na bilis, seam tolerance, at tooling package ng makina sa mga katotohanang iyon. Ang pinakamababang presyo sa bawat makina ay bihira ang pinakamababang halaga sa bawat lata.
Mga Kaugnay na Produkto
Itinatag noong 1978, ang kumpanya ay isa sa pinakamalaking makinarya na kilalang makinarya sa bahay at sa ibang bansa.
Mga kategorya ng produkto
Makipag -ugnay sa Impormasyon
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646