2026-10-15
Ang isang production manager ay nag-order ng isang tinplate making machine na umaasang magpapatakbo ng 500 lata kada minuto. Dumating ang welder, pumasa sa factory test nito, at pagkatapos ay umupo nang walang ginagawa sa loob ng dalawang linggo dahil hindi matutumbasan ng seamer ang bilis nito, ang slitter ay gumagawa ng burr, at ang tooling para sa nakaplanong 2026 na laki ng lata ay hindi kailanman sinipi. Ang makina mismo ay bihira ang bottleneck. Ang balanse ng linya, tooling package, at material tolerance ay karaniwang nagpapasya kung ang isang tinplate ay maaaring gumawa ng makina ay magbabayad para sa sarili nito sa isang taon o tatlo.
Ipinapaliwanag ng artikulong ito kung ano talaga ang kasama sa isang tinplate making machine, kung paano dumadaloy ang core process mula sa coil hanggang sa natapos na lata, at kung aling pamantayan sa pagpili ang pinakamahalaga para sa produksyon ng pagkain, inumin, aerosol, at kemikal na lata.
Ang isang tinplate can making machine ay hindi isang solong yunit. Ito ay isang pinag-ugnay na hanay ng mga kagamitan na ginagawang isang naka-print, hinangin, pinahiran, at pinagtahian na lata. Para sa tatlong pirasong lata, karaniwang may kasamang decoiler, duplex slitter, body welder, side-seam coating at drying unit ang linya, combiner o flanger, seamer, at mga istasyon ng inspeksyon. Para sa dalawang pirasong lata, ang proseso ay nagbabago sa cup forming, drawing, wall ironing, trimming, at necking, ngunit ang parehong prinsipyo ay nalalapat: bawat istasyon ay dapat pumasa sa mga lata sa isang katugmang rate.
Sinasaklaw din ng termino ang tooling at molds. Tinutukoy ng conversion press channel die, CNC pressing die, o seaming roller kung ang natapos na lata ay nakakatugon sa dimensional tolerance. Ang mga mamimili na itinuturing ang tooling bilang isang accessory ay kadalasang natutuklasan na ang mga ekstrang amag ay nagkakahalaga ng higit sa orihinal na binadyet na halaga.
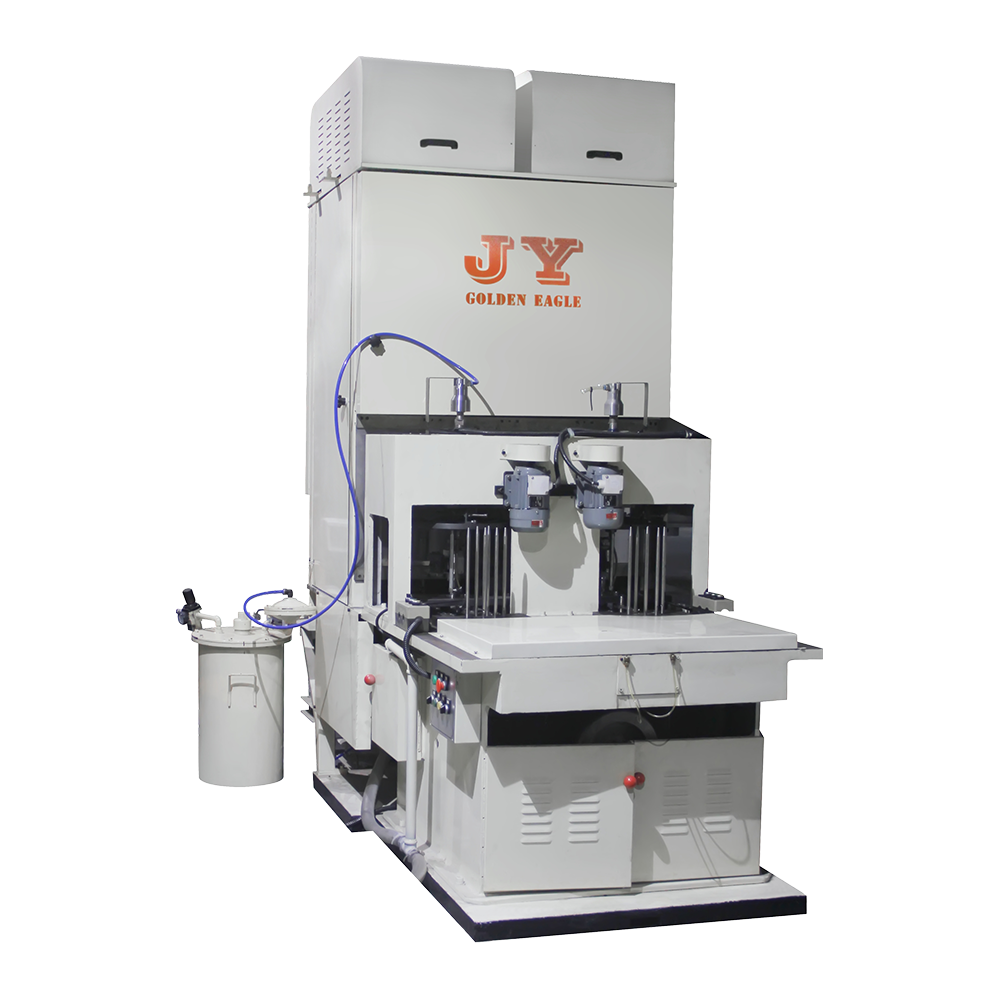
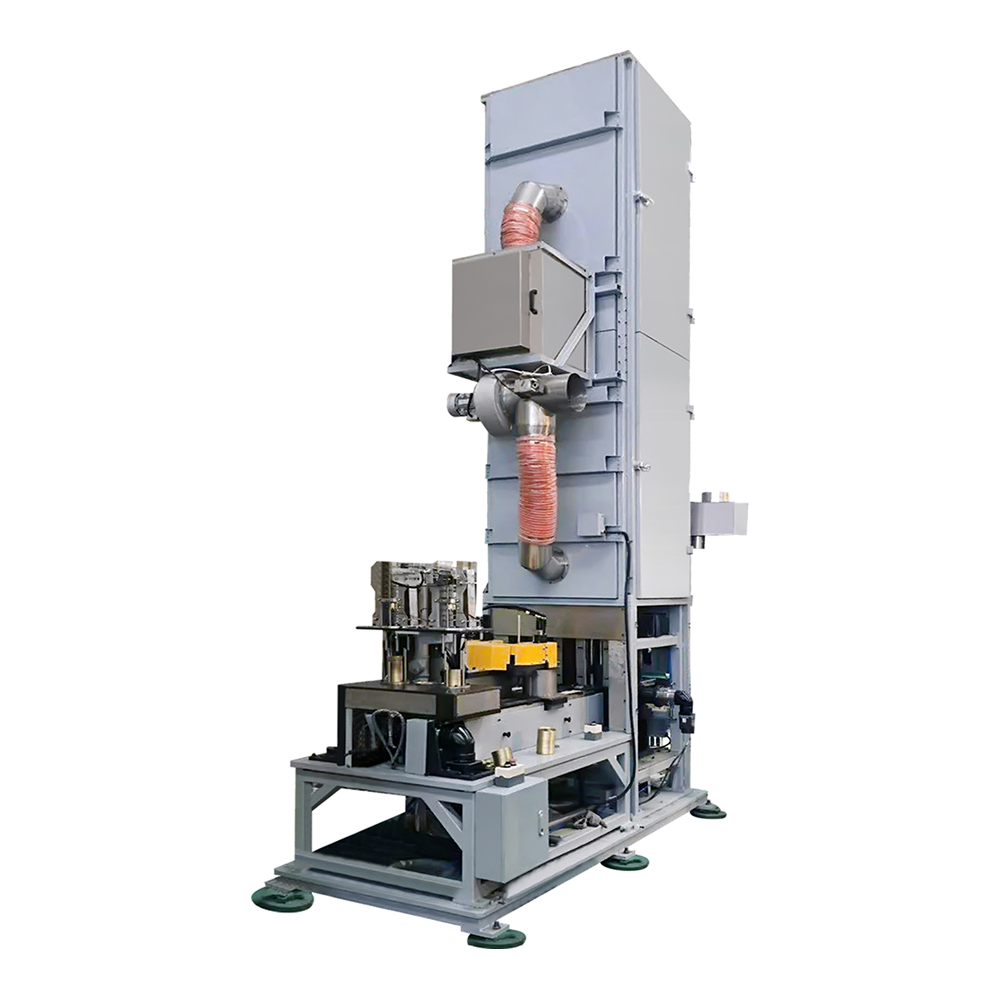
 Four-Station Can Making Machine para sa Necking Flanging Beading Seaming Ang pahina ng produkto ay naglilista ng mga modelo ng serye ng GT3B para sa produksyon ng lata ng pagkain at inumin, na sumasaklaw sa necking, flanging, beading, at seaming na may mga opsyon sa OEM/ODM. Tingnan ang Produkto →
Ang pagkakasunud-sunod sa ibaba ay tipikal para sa isang tatlong pirasong tinplate na linya ng lata. Ang mga saklaw ng bilis ay mga pangkalahatang sanggunian sa industriya, hindi mga garantiya, dahil ang aktwal na output ay nakasalalay sa diameter ng lata, kapal ng materyal, at ang pinakamahina na istasyon sa linya.
Ang unang praktikal na hakbang ay slitting. Ang isang duplex slitter ay pinuputol ang malawak na tinplate coil sa mga blangko ng katawan ng kinakailangang lapad. Ang mga burr o camber dito ay nagdudulot ng mga depekto sa hinang sa ibaba ng agos. Ang welder ng katawan pagkatapos ay pinagsama ang blangko sa isang silindro. Para sa mga lata ng pagkain, ang welded seam ay tumatanggap ng side-seam coating at drying pass upang maprotektahan ang nakalantad na bakal mula sa kaagnasan. Pagkatapos nito, ang katawan ng lata ay gumagalaw sa isang combiner o flanger, kung saan ang mga dulo ay inihanda para sa seaming. Ang seamer ay gumulong sa dulo papunta sa katawan upang bumuo ng airtight joint.
Nilaktawan ng dalawang pirasong lata ng inumin ang hakbang ng hinang. Sa halip, ang isang cupping press ay bumubuo ng isang mababaw na tasa, at ang isang body maker ay iniunat ang tasa sa isang walang tahi na lata. Ang rutang ito ay nababagay sa mataas na dami ng produksyon ng inumin, ngunit nangangailangan ito ng iba't ibang tool at mas malaking badyet ng kapital.
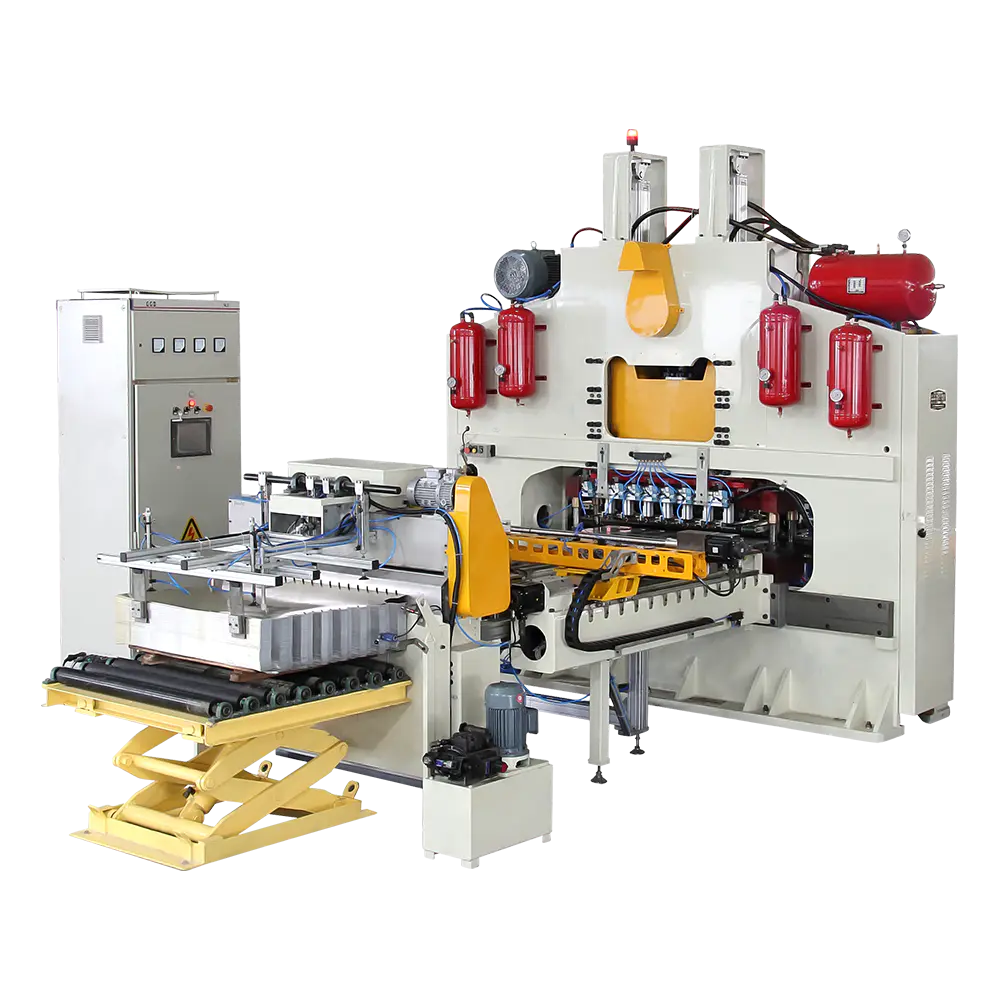
 GT10C-500 Awtomatikong High-Speed Can Body Seam Welder Para sa produksyon ng katawan ng lata, ang awtomatikong seam welder na ito ay nakalista sa 500 cpm na may mga hanay ng laki ng lata para sa mga aplikasyon ng pagkain, inumin, at aerosol. Tingnan ang Produkto →
Magsimula sa lata, hindi sa makina. Ang isang linyang tinukoy para sa isang 2026 na laki ng lata ay maaaring hindi humawak ng isang 2028 na hugis na pang-promosyon nang walang bagong tooling. Pinipigilan ng mga sumusunod na pamantayan ang pinakamamahal na hindi pagkakatugma.
Para sa mas malalim na checklist, tingnan ang gabay na ito sa paano pumili ng tamang makina sa paggawa ng lata .
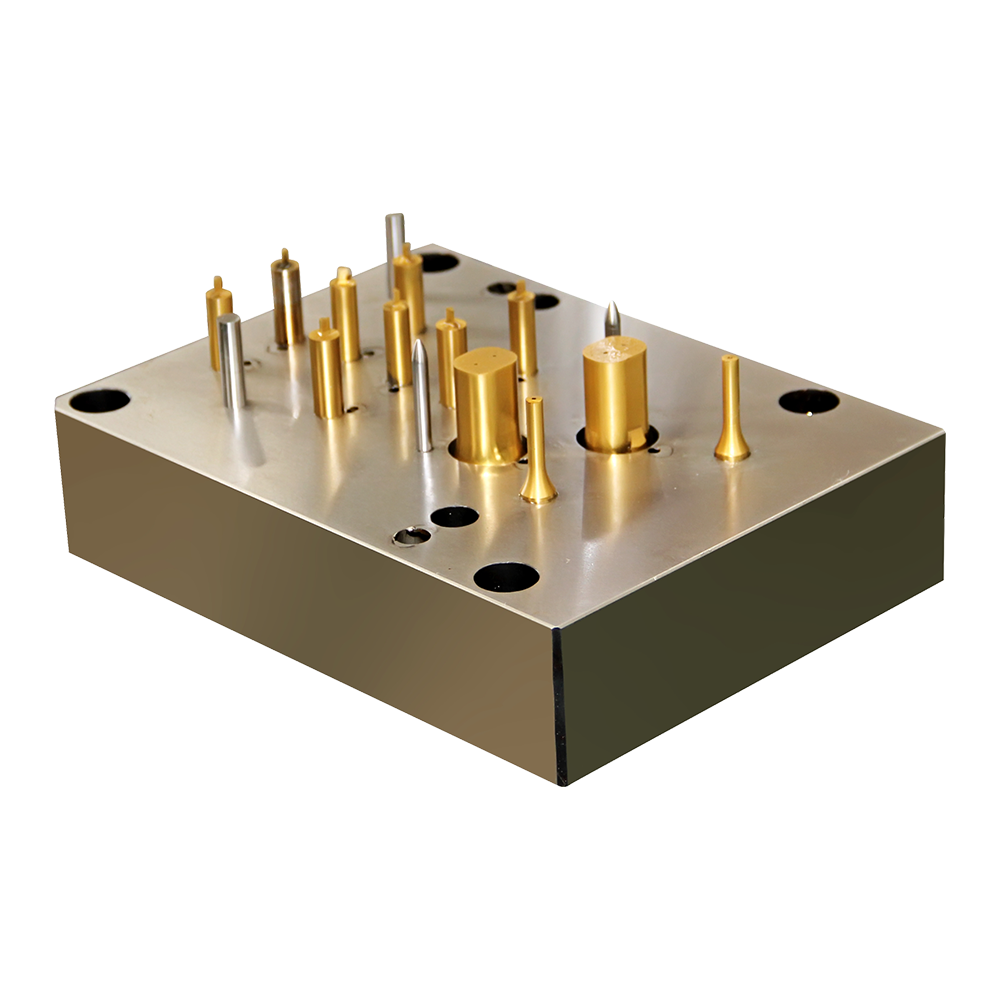
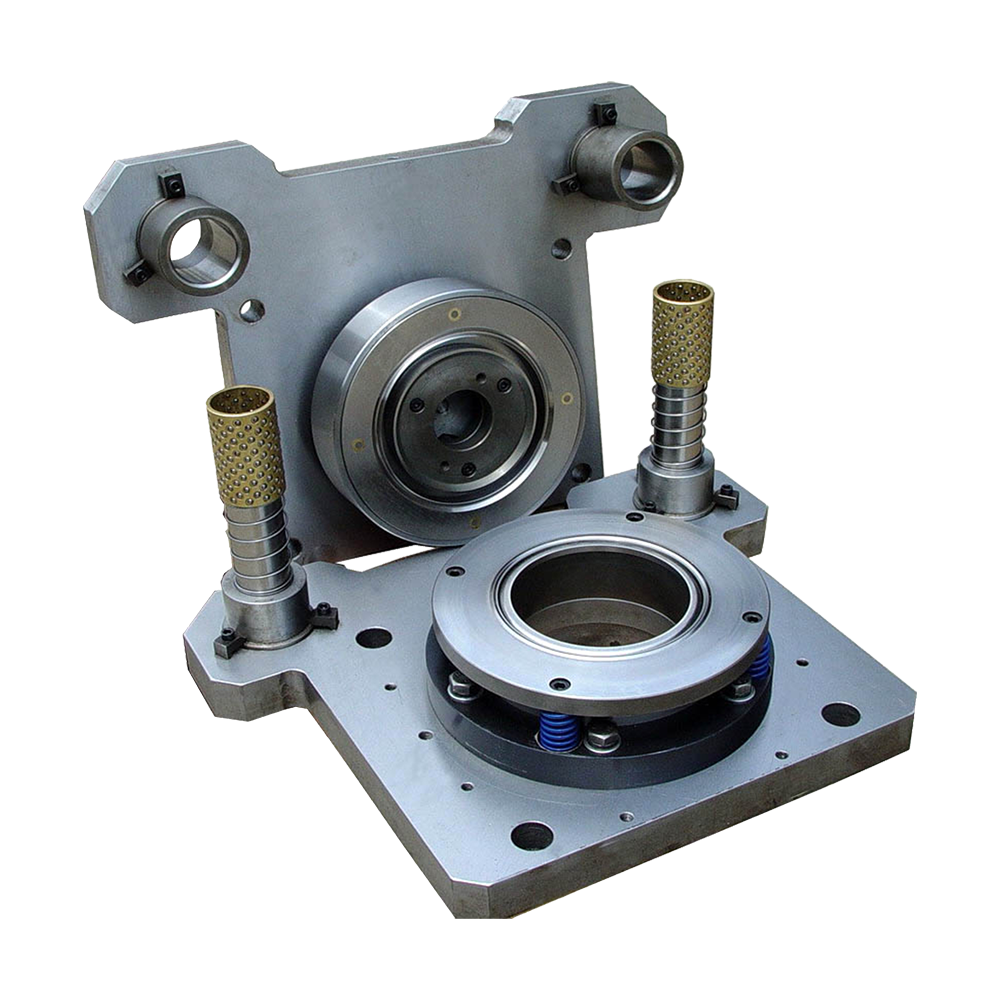
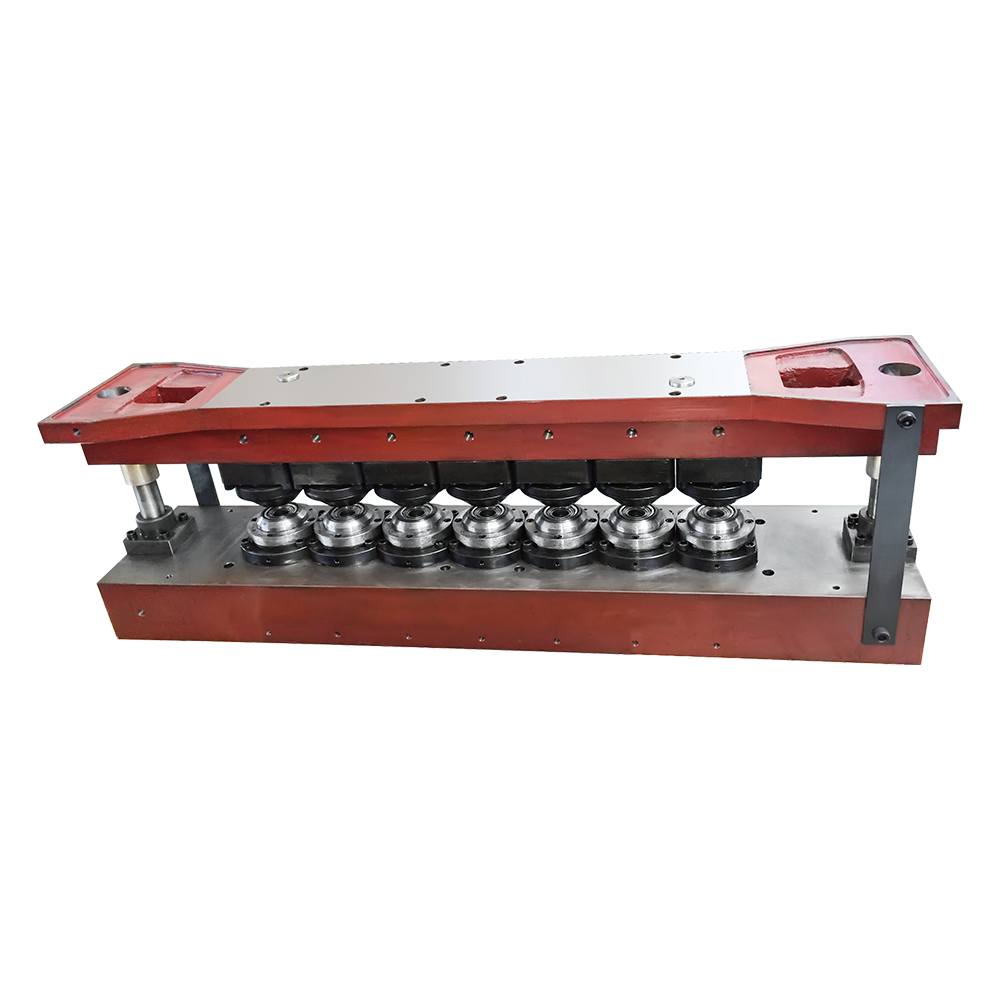 Conversion Press CNC Pressing Die para sa Can Making Tooling Nakalista bilang mold item na may OEM/ODM availability, ang CNC pressing die na ito ay nasa tabi ng conversion press seaming roller at channel die tooling. Tingnan ang Produkto →
Ang mga makina sa paggawa ng tinplate ay nagsisilbi sa ilang pamilya ng lata. Inihahambing ng talahanayan sa ibaba ang mga pangunahing ruta at ang kagamitan na nagbabago sa pagitan nila.
| Maaaring mag-type | Karaniwang materyal | Mga pangunahing kagamitan | Mga karaniwang industriya |
|---|---|---|---|
| Tatlong pirasong lata | Tinplate, ECCS | Duplex slitter, body welder, side-seam coater, combiner, seamer | Pagkain, kemikal, aerosol |
| Dalawang pirasong lata | Aluminyo, tinplate | Cupping press, body maker, trimmer, necking machine | Inumin, beer, softdrinks |
| Latang aerosol | Tinplate | Cone/dome press, top cover punch, seamer, leak tester | Personal na pangangalaga, sambahayan, pang-industriya |
| lata ng gatas pulbos | Tinplate | Single o two-station combiner, seamer, lining machine | Pagawaan ng gatas, formula ng sanggol |
Ang mga lata ng aerosol ay nagdaragdag ng kinakailangang presyon. Ang kono at simboryo ay dapat mabuo sa eksaktong sukat, at ang seamer ay dapat lumikha ng isang masikip na magkasanib na pagtagas. Para sa mga lata ng pulbos ng gatas, ang panloob na lining at paglalagay ng tambalan ay nakakaapekto sa buhay ng istante. Kung ang iyong mix ng produkto ay may kasamang higit sa isa na maaaring mag-type, tanungin ang supplier kung ang parehong linya ay maaaring lumipat sa pagitan nila o kung ang isang nakatuong linya ay mas matipid.
Dalawang magkaparehong tinplate na gumagawa ng mga makina ay maaaring magkaroon ng magkaibang oras ng pag-andar. Ang pagkakaiba ay kadalasang nagmumula sa disiplina sa pagpapanatili, pagsasanay sa operator, at kung paano naka-stock ang mga ekstrang bahagi. Mas mura ang reaktibong maintenance hanggang sa mabigo ang isang seaming roller sa panahon ng peak order.
Ang mga figure sa itaas ay mga hanay ng paglalarawan batay sa karaniwang karanasan sa industriya. Ang eksaktong mga numero ay nakasalalay sa bilis ng linya, mga paglilipat, at materyal. Gayunpaman, nananatili ang pattern: binabawasan ng nakaplanong inspeksyon ng mga welding electrodes, seaming roller, at cutting blades ang hindi planadong paghinto. Ang isang simpleng pang-araw-araw na pagsusuri ng mga antas ng pampadulas at presyon ng hangin ay maaaring maiwasan ang buong pagbabago ng nawalang output.
Ang pagsasanay sa operator ay mahalaga din. Ang welder set na 5 porsiyentong masyadong mataas ay maaaring magdulot ng spatter, habang ang seamer na may hindi tamang roll pressure ay lumilikha ng mga leaker. Ang mga supplier na nag-aalok ng on-site na pagsasanay at dokumentasyon ng video ay nagpapaikli sa learning curve.
Bago pumirma ng purchase order, humingi ng factory acceptance test gamit ang iyong aktwal na tinplate material at mga sukat ng lata. Ang isang makina na dumadaan kasama ang sample ng supplier ay maaaring mag-iba sa iyong coil. Kumpirmahin ang saklaw ng supply: Kasama ba sa presyo ang tooling, installation, commissioning, at pagsasanay? Nakalista ba ang mga ekstrang bahagi na may mga lead time?
Suriin din ang mga pamantayan sa elektrikal at kaligtasan para sa iyong rehiyon. Ang isang makina na ginawa para sa isang boltahe o guarding standard ay maaaring mangailangan ng pagbabago bago ito maaaring gumana nang legal. Panghuli, humiling ng isang listahan ng mga reference na pag-install na nagpapatakbo ng mga katulad na uri ng lata. Ang isang maikling tawag sa isang umiiral na user ay maaaring magbunyag ng higit pa sa isang brochure.
Ang isang tinplate can making machine ay isang pangmatagalang asset. Ang pinakamahusay na pagpipilian ay hindi palaging ang pinakamabilis o hindi bababa sa mahal. Ito ang linyang tumutugma sa iyong portfolio ng lata, iyong materyal, at iyong kakayahan sa pagpapanatili, na may isang supplier na makakasuporta nito sa susunod na dekada.
Mga Kaugnay na Produkto
Itinatag noong 1978, ang kumpanya ay isa sa pinakamalaking makinarya na kilalang makinarya sa bahay at sa ibang bansa.
Mga kategorya ng produkto
Makipag -ugnay sa Impormasyon
Zhongshatou Shenjiamen Zhoushan Zhejiang China
+86-580-3056646